

在{{fanzhan}}的硅橡胶密封件生产线上,一个看似基础的选择却反复困扰着工艺工程师:针对高粘度的硅胶基料,是选用啮合式捏合机(通称捏合机),还是加压式密炼机?产线上如果频繁出现胶料分散不均、批次间性能波动大、甚至局部焦烧等问题,根源往往不在于设备本身的质量,而在于选型时就未与胶料特性和工艺目标精准匹配。本文将跳出“哪个更好”的笼统对比,从设备核心工作机理——特别是转子几何结构与混炼室填充率带来的剪切作用差异——入手,为您梳理一套针对硅胶混炼场景的清晰选型逻辑。
要理解啮合机与密炼机的区别,首先要看它们如何“处理”胶料。这决定了硅胶组分(生胶、白炭黑、结构化控制剂等)能否被均匀分散,以及混炼过程中产生的温升是否可控。
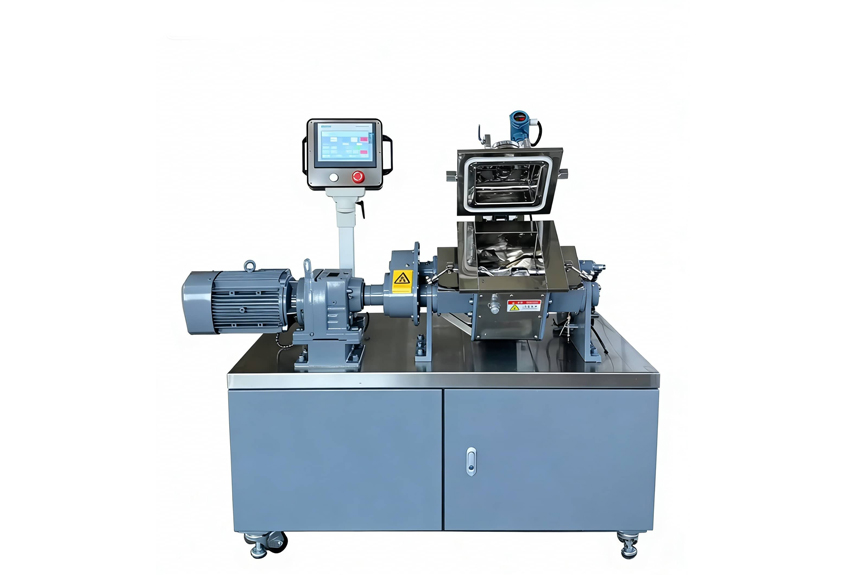
啮合式捏合机的核心特征,是其两根“Z”型或“Σ”型桨叶在U型槽内以相向旋转并相互啮合的方式工作。这种设计产生的剪切作用,主要发生在两桨叶相互接近、挤压并通过的狭窄缝隙区域,以及对槽壁的反复挤压区域。其剪切作用呈现强烈的“局部性”和“间歇性”。对于硅胶这类高粘度、假塑性流体,这种间歇强剪切有利于打断白炭黑等填料的二次团聚结构,促进其与生胶分子的浸润与结合,是获得良好分散效果的关键。但同时,持续的高强度局部剪切也意味着单位体积胶料受到的剪切历史差异可能较大,若控制不当,易导致局部温升过快。
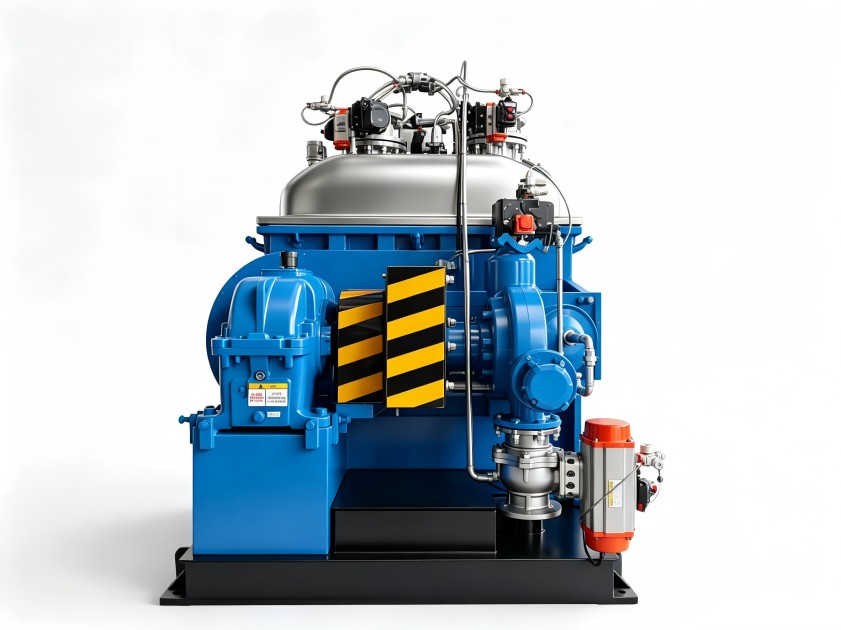
加压式密炼机(以本伯里式为代表)则采用独特的非啮合式转子,如两棱或四棱转子,在密闭加压的混炼室内以一定速比相对旋转。转子突棱与混炼室壁之间的间隙是主要的剪切区域,胶料被转子带动,在突棱与室壁的间隙中受到持续的、相对均匀的强剪切和挤压,同时因两个转子的速差产生强烈的轴向翻搅。这种设计产生的剪切作用更“全域化”和“连续性”,混炼效率极高。对于需要快速、均质化混炼的胶种,优势明显。但对于一些对剪切历史极其敏感的特殊硅胶配方,全域化的强剪切可能带来整体温升过快或过度剪切的风险。
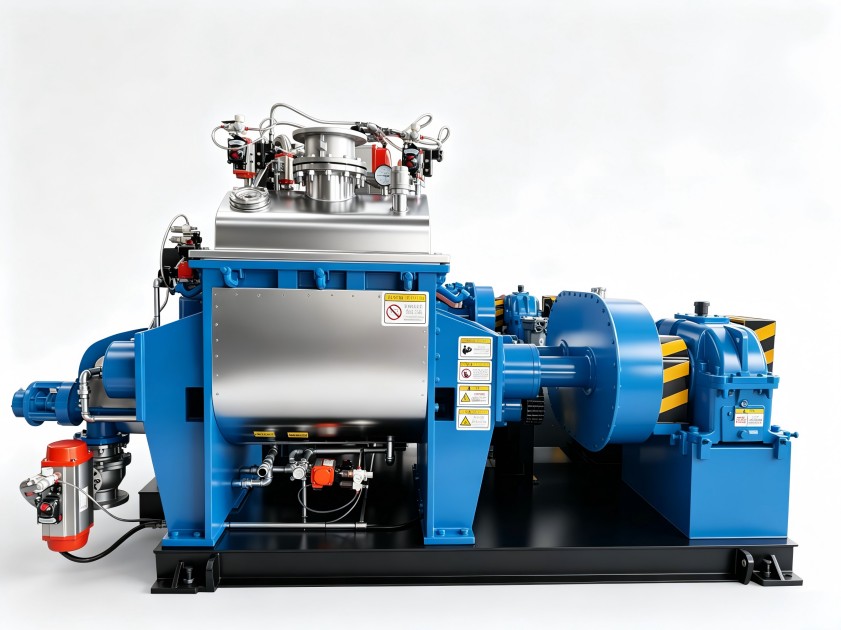
理解了核心机理,下一步就是将其映射到可操作的工艺参数上。填充系数(即投料体积占混炼室总容积的比例)和混炼周期的设定,是体现两者区别的关键。
在捏合机中,通常建议较低的填充系数(一般为30%-60%)。这是因为U型槽的开放或半开放设计,以及桨叶的运动方式,需要为胶料的翻动、折叠和轴向移动预留充足的空间。填充率过高,胶料流动不畅,会导致“死区”产生,部分胶料得不到有效剪切,最终影响分散均匀性。因此,捏合机更适合于多品种、小批量的间歇式生产,或作为密炼后的补充精炼工序。其混炼周期相对较长,但每一步的剪切作用更可控,允许操作者根据胶料状态灵活调整。
在密炼机中,由于其密闭加压的设计,可以采用较高的填充系数(通常为55%-75%,甚至更高)。加压上顶栓的存在,保证了高填充率下胶料仍能受到充分的挤压和剪切,几乎不留“死区”,容积利用率高,单位时间产量大。这对于荆州利拿追求稳定大规模生产的密封件厂家而言,是显著的成本优势。其混炼周期短,生产效率高,但整个过程一旦启动,参数调整的灵活性相对较低,更依赖前期精准的工艺设定。
结合硅橡胶(特别是高温硫化硅橡胶)的特性——高粘度、高填充(大量白炭黑)、对剪切热敏感,我们可以将上述分析具体化:
一个常见的误区是,认为捏合机“效率低”而完全不适合量产。实际上,对于某些特定硅胶产品,捏合机因其可控的剪切和良好的分散效果,其综合“质量效率”(即达到合格分散度所需的总成本和良率)可能更具优势。另一个误区是忽视维护的差异:捏合机的桨叶和槽体清理相对直观;密炼机的转子密封系统、液压系统维护则更需要专业性与计划性。
为您的荆州利拿工厂做出明智决策,不应始于设备参数对比,而应始于清晰的自我工况定义:
基于以上定义,再将需求与捏合机、密炼机的核心能力图谱进行匹配。例如,如果您的核心诉求是处理多品种、高难度的特种硅胶配方并确保顶尖的分散质量,那么侧重捏合机方案进行深入评估是合理的。如果您的主要挑战是满足持续增长的标准品产能,并严格控制单位能耗与人力成本,那么高效、自动化的加压式密炼机生产线可能更值得优先调研。
利拿实业基于超过15年的橡塑设备研发经验与对下游行业的深入理解,深知没有一套设备能完美适配所有场景。我们的价值在于,能够根据您定义的工况与目标,提供从单机选型到整体混炼解决方案的技术论证。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
