

在轮胎制造行业,硫化是决定产品最终性能与使用寿命的核心工序。硫化时间设置标准的波动,直接反映在成品质量上:时间过短导致欠硫,影响强度与耐磨性;时间过长则造成过硫,可能引发胶料老化、能耗增加。许多生产管理者在遇到硫化不均、效率低下问题时,常将目光聚焦于工艺参数的调整,却忽略了支撑这些参数稳定执行的关键——硫化机本身的性能配置。一套合理的硫化机硫化时间设置标准,是精确的温控系统、高效的加热单元、稳定的机械动作与具体胶料配方、模具结构深度匹配的结果。
本文将跳出单纯调整计时器的思路,从设备配置的稳定性、辅助流程的时间消耗以及工艺适配的灵活性三个维度,拆解影响硫化时间标准执行的关键因素,为轮胎生产企业优化硫化工艺、提升产品一致性提供具体的技术参考。
硫化是一个热化学反应过程,温度是决定反应速率的核心变量。因此,硫化机硫化时间设置标准的首要前提,是设备能够提供精确、均匀且高效的加热。
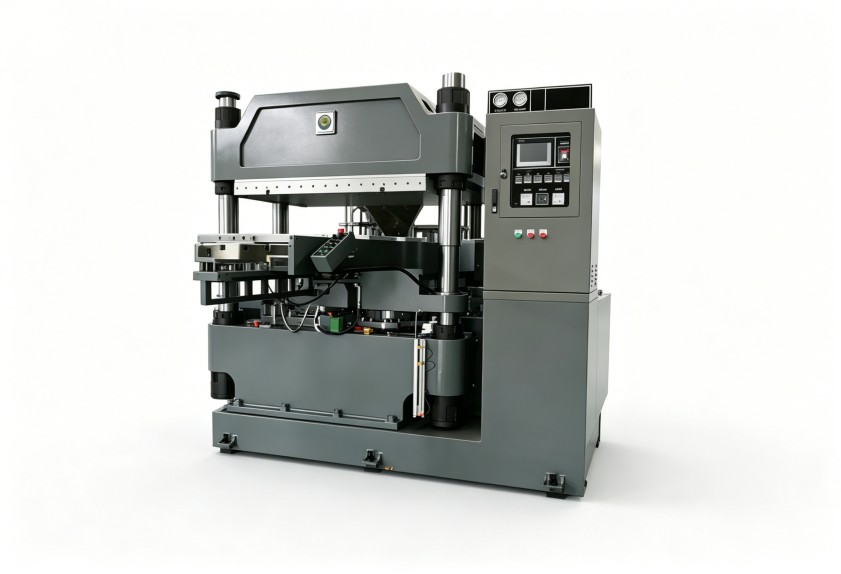
1. 温度均匀性是首要挑战
模具不同位置的温度差异,会导致同一硫化周期内,胎坯不同部位的实际硫化程度不一致。这不仅影响硫化时间设置标准的有效性,更会造成产品质量隐患。造成温度不均的原因可能来自加热板设计、热媒循环系统、或模具本身的导热性能。在荆州利拿,一些早期投入使用的设备,其加热系统可能已无法满足当前高效、高品质的生产要求。
2. 升温速率与能耗平衡
快速的升温能力可以缩短硫化周期,提高生产效率。但过快的升温可能对某些胶料或复杂胎体结构产生热应力。硫化时间设置标准必须考虑设备从常温升至设定硫化温度的实际用时。一台加热效率低下的硫化机,其标称的“硫化时间”可能包含过长的升温等待,实际有效硫化时间不足。因此,评估设备时,需关注其加热功率、热媒流量及系统保温性能,确保热能被高效传递至模具。
3. 温度控制的反馈与调节
现代硫化机多采用PLC或更先进的温控系统。一套稳定的硫化时间设置标准,依赖于温度传感器(热电偶)的精准度、安装位置的合理性,以及控制系统快速、平稳的调节能力。温度波动过大,会迫使工艺人员延长硫化时间作为“安全余量”,牺牲效率。定期校验温控系统,是维持标准执行的基础。
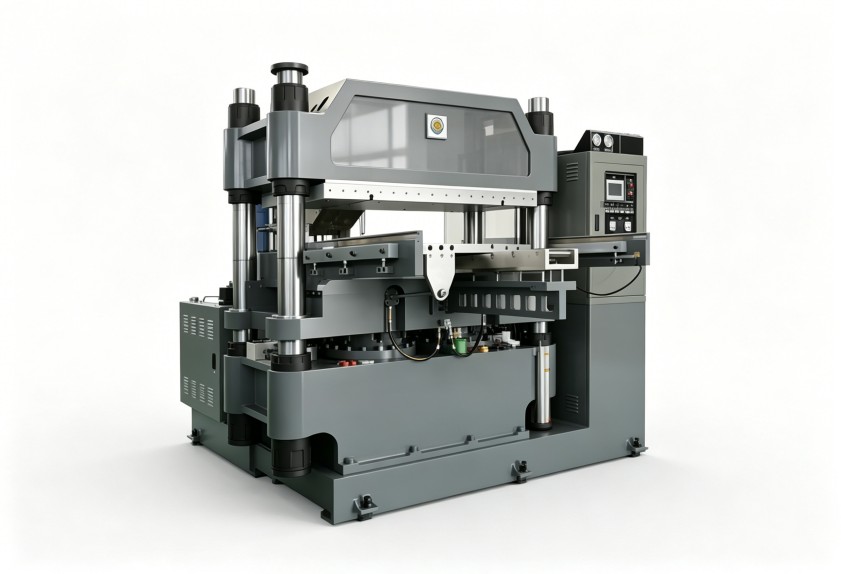
硫化周期计时通常从合模加压开始,到开模结束。然而,影响整体生产节拍和热能利用效率的,往往是被计入辅助时间的一系列动作。优化这些环节,能为核心硫化过程创造更稳定可控的条件。
1. 装胎定位的准确性与速度
自动化装胎机构的定位精度和速度,直接影响胎坯在模具中的初始位置。位置偏移可能导致合模压力不均、排气不畅,从而需要调整硫化时间或压力来补偿。在制定标准时,应将装胎成功率与耗时作为设备综合性能的考量因素。
2. 排气过程的效率
轮胎硫化前需充分排气,防止产生气泡、明疤等缺陷。传统的多次合模排气( bumping )会占用时间。先进的硫化机可通过优化合模速度与压力曲线,或结合真空排气技术,在保证质量的前提下缩短排气时间。这部分时间的优化,应被纳入整体硫化周期设计的考量。
3. 机械动作的稳定性与节拍
开合模、中心机构升降、卸胎等动作的平稳性与速度,决定了辅助时间的最小值。机械部件的磨损、液压或气动系统的响应延迟,都会拉长非硫化时间,降低设备综合效率。尤其对于荆州利拿这样生产任务饱满的地区,设备运行的稳定性和节奏感至关重要。建立硫化时间标准时,需同步记录并分析这些辅助动作的耗时,寻找优化点。
不存在放之四海而皆准的硫化时间设置标准。一套行之有效的标准,必然是针对特定胶料配方、胎体结构(如全钢子午线轮胎与斜交轮胎)和模具特点进行定制化调试的结果。
1. 胶料配方的决定性影响
不同胶种(天然胶、合成胶)、硫化体系(普通硫磺、有效硫化体系)、补强填充体系,其焦烧时间、正硫化时间曲线(T90)差异显著。新能源轮胎中可能添加的新型材料,也对热历程更为敏感。制定标准前,必须依据胶料的流变仪数据(如MDR)确定其理论正硫化时间范围。
2. 胎体结构与模具的传热差异
厚重的全钢胎胎体与轻薄的轿车子午线轮胎,热量从模具传递至最慢硫化点(通常是胎体最厚处)所需时间截然不同。复杂的带束层结构、胎肩厚度都会影响热传导。模具的材质、水道设计、新旧程度也直接影响传热效率。因此,硫化时间设置标准需要根据不同的产品规格和模具编号进行细分管理。
3. 环境工况与生产调度的因素
车间环境温度、循环冷却水温度的变化,会对硫化机的预热和冷却段产生微小但累积的影响。在多规格产品共线生产时,频繁更换规格带来的模具升温过程,也需要在标准作业流程中预留时间。这对于生产管理精细化提出了更高要求。
综合以上因素,建立一个动态的、可追溯的硫化时间标准体系,比寻找一个固定数值更为重要。
首先,建立设备性能基准档案。记录每台硫化机在空载和标准试块下的升温曲线、各加热区温度均匀性、关键机械动作周期时间。这是所有工艺标准的“零点校准”。
其次,实施“一产品一参数,一模一策”的精细化管理。将成熟的硫化工艺参数(温度、时间、压力)与具体的产品代码、模具编号绑定。当更换胶料批次或模具维修后,需进行小批量验证,必要时微调参数。
最后,将数据监控与预防性维护结合。利用设备数据采集系统,监控硫化温度、压力的实时曲线,与标准曲线进行比对。趋势性偏差往往是设备部件(如密封圈老化、加热管效能下降)性能衰退的早期信号,及时维护能避免标准失效带来的批量质量风险。
利拿实业在服务全球轮胎客户的过程中发现,许多硫化效率与质量问题,根源在于设备基础性能与工艺要求不匹配,或缺乏系统性的参数管理体系。我们的技术团队致力于从设备配置的合理性分析出发,协助客户梳理影响硫化时间标准的关键变量。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
