

在荆州利拿的橡胶密封件生产线上,大型密炼机是混炼工序的核心,但一个常见的工艺困扰是:装料多少才算“刚刚好”?装少了,设备容积浪费,单次产量低,单位能耗居高不下;装多了,胶料在密炼室内运动空间不足,导致剪切力分布不均、温升过快,甚至触发电机过载保护停机。许多企业为追求单批次高产出,往往倾向于顶格上料,却忽视了由此带来的分散质量波动和设备长期损耗风险。本文将从密炼机的实际有效容积利用率和转子构型匹配两个维度切入,为您梳理在荆州利拿进行橡胶密封件混炼时,确定科学填充系数的关键考量,帮助您在产能与质量之间找到最优平衡。
填充系数,直观理解是投料体积与密炼室理论容积的比值。但对于寻求稳定质量的橡胶密封件生产而言,它更是一个动态的工艺控制参数。首先,不同配方的胶料在密炼过程中的体积变化不同。例如,高含油率的丁腈橡胶胶料在混炼初期会吸收油剂而表现“蓬松”,后期才逐渐压实;而像三元乙丙橡胶(EPDM)这类饱和度高的胶料,其体积变化则相对平缓。这意味着,用一个固定的体积或重量标准去套用所有配方,本身就是不精确的。其次,荆州利拿地区不同季节的环境温湿度,会影响生胶和粉体辅料的初始状态,进而轻微影响堆积密度,这也是设定填充系数时需要考虑的边际因素。因此,科学的填充系数设定,起点应是充分理解您当前配方体系在混炼周期内的物理行为。
在谈论“装多少”之前,必须先明确您的设备“能装多少”。这里存在两个容易混淆的概念:密炼机的公称容积(或称理论容积)和有效容积。公称容积是设备型号标识的基准,但实际可用于混炼的有效工作空间,会受到转子形状、棱峰高度、卸料门结构以及内部清扫器(如果配备)的侵占。一个负责任的大型密炼机厂家,在设备交付时提供的技术文件中,应明确标注该设备的建议填充系数范围及对应的有效容积。例如,一台公称容积为270升的密炼机,其有效容积可能仅为240-250升。如果按照270升的90%(即243升)投料,看似合理,实则可能已经达到了有效容积的满载甚至超载状态。对于荆州利拿的密封件生产企业,在工艺卡上标注投料量时,应基于设备制造商提供的有效容积数据进行计算,而非简单依据公称容积,这是避免盲目过载的第一步。

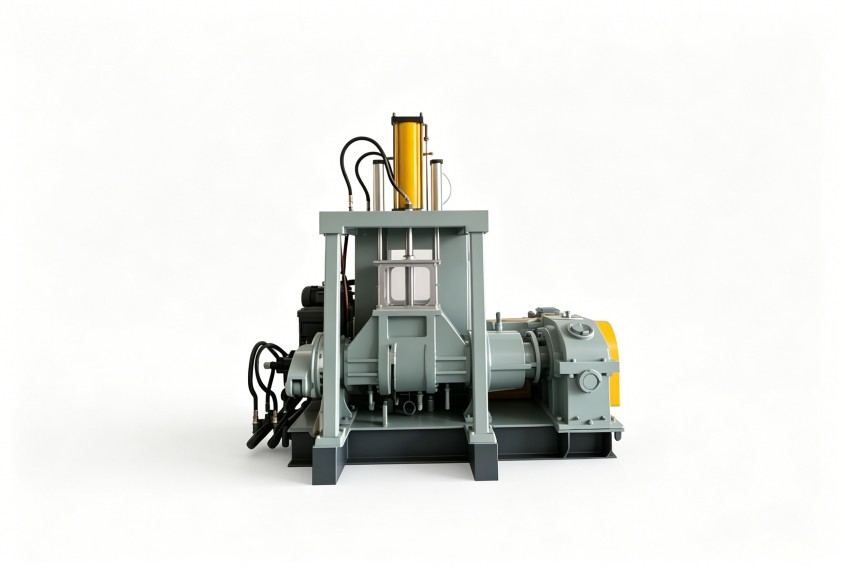
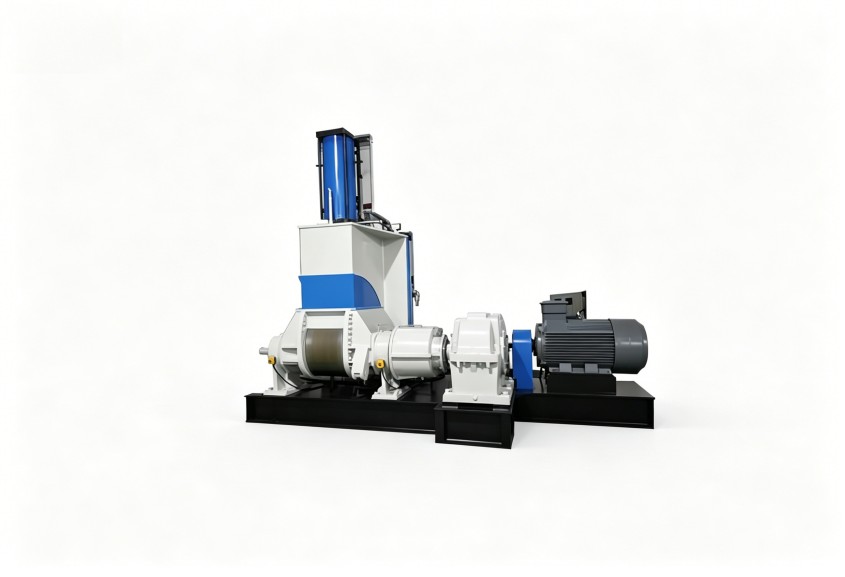
如果说容积是“容器”,那么转子就是密炼机的“心脏”。转子构型直接决定了胶料在密炼室内的流动、折叠与剪切模式,从而深刻影响填充系数的合理区间。目前主流的转子类型包括啮合型转子和剪切型(切线型)转子。啮合型转子像一对相互咬合的齿轮,对胶料具有强烈的撕裂、拉伸和轴向交换作用,分散效率高,但胶料在转子间的通过空间相对固定,对填充量更为敏感,填充系数一般建议在0.65-0.80之间。剪切型转子的两个转子通常以不同速度相对旋转,主要依靠转子棱峰与室壁间隙产生高剪切,对胶料的周向混合能力强,其填充系数可允许稍高,通常在0.70-0.85范围内。在荆州利拿,如果您的产品以高精度、高均匀性要求的油封或O型圈为主,选用啮合型转子并严格控制填充系数在偏低区间,有助于获得更卓越的分散效果;若以大批量、对分散要求稍宽泛的垫片类产品为主,剪切型转子配合略高的填充系数可能更具产能优势。关键在于,转子的选型与填充系数的设定必须联动考量。
确定了设备基础和转子类型后,填充系数的具体取值,最终需要服务于您的核心工艺目标。对于橡胶密封件而言,这些目标通常围绕分散均匀性、排胶温度控制和混炼周期。
对于荆州利拿希望持续提升竞争力的密封件企业,对填充系数的管理应从依赖老师傅的经验,逐步转向基于数据的工艺窗口定义。这包括:为不同主力配方建立对应的推荐填充系数范围;记录每次混炼的实测投料重量、实际能耗、峰值功率、排胶温度及最终制品的关键物性数据(如门尼粘度、分散度);通过长期的数据积累和分析,找出填充系数与各项输出指标之间的相关性。一个技术实力扎实的大型密炼机厂家,其设备配备的智能化控制系统应能方便地记录和导出这些工艺数据,为您的精细化管理提供工具支持。通过这种数据驱动的方式,您不仅能固化最佳工艺,还能在新产品开发时,更快速、科学地确定初始工艺参数,缩短调试周期。
密炼机的填充系数设定,本质上是设备能力、转子特性、配方属性与工艺目标之间的一次精密调和。它没有放之四海而皆准的答案,但通过系统性的分析和基于数据的持续优化,完全可以找到最适合您当前生产状态的那个“甜蜜点”。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
