

在塑料改性产线上,开炼机承担着将基料、填料、助剂等组分进行熔融、剪切、分散的关键任务。然而,许多厂家常会遇到批次间混炼质量波动、色母或功能母粒分散不均的问题,这不仅影响最终制品的力学性能和外观,更可能导致下游挤出或注塑工序出现断条、色差等连锁反应。一个常见的误区是,将问题简单归咎于原料批次或操作工熟练度,而忽视了作为“大脑”的开炼机控制系统在工艺稳定性中的决定性作用。本文将聚焦温控精度与辊速匹配这两个关键控制维度,为您分析混炼不均的深层原因,并提供明确的设备优化与工艺调整思路。
开炼机的辊筒温度是物料获得适宜塑化与流动性的基础。但在塑料改性场景下,特别是加工含有高填充(如碳酸钙、玻璃纤维)或对温度敏感(如某些阻燃剂)的配方时,对温控的要求远不止于仪表盘上的数字稳定。
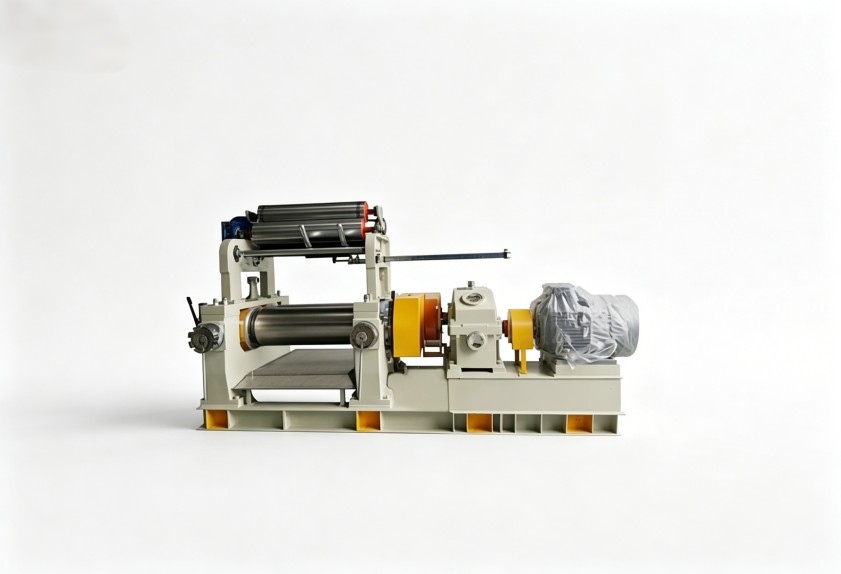
辊面温度场的均匀性是第一道坎。 传统的加热方式与控温逻辑,可能造成辊筒两端与中间区域存在温差。当这种温差超过配方中某些组分的活化温度窗口时,就会导致物料在辊筒不同区域的塑化状态不一致。局部过热的区域可能引起助剂分解或基料降解,而温度偏低的区域则填料无法被有效浸润和分散。一套精准的开炼机控制系统,其价值在于能够通过多点测温、分区加热与智能PID调节,将辊面工作区的温度波动控制在极小的范围内,为均匀混炼创造稳定的热环境。
升温速率与保温阶段的控制同样关键。 对于需要分步投料的复杂配方,控制系统需要能根据不同阶段的工艺要求,快速而平稳地达到设定温度,并在混炼过程中有效抵消因物料剪切生热带来的温升干扰。这就要求控制系统具备良好的动态响应能力和抗干扰性。在荆州利拿地区的生产实践中,环境温度的季节性变化也可能对设备初始升温曲线产生影响,一套自适应能力强的控制系统能更好地保障全年工艺的稳定性。
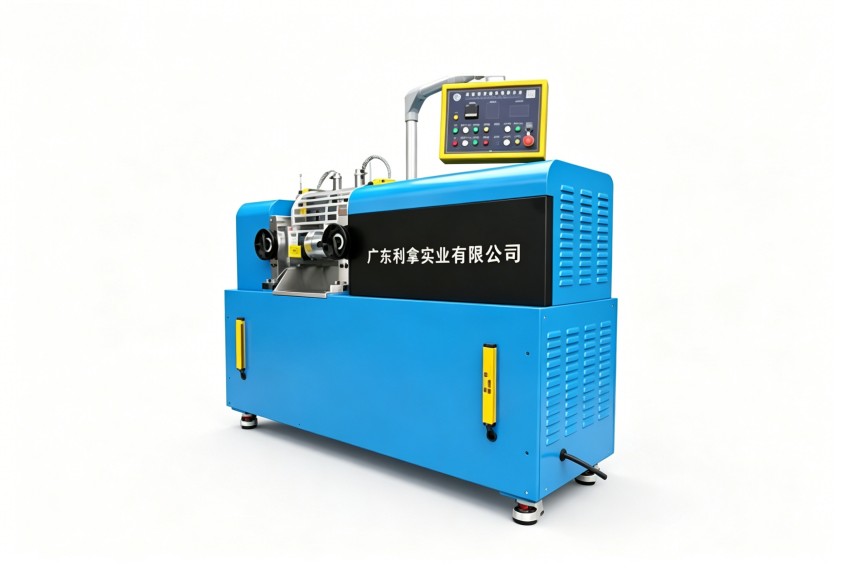
开炼机的混炼本质是剪切与拉伸作用。辊筒的速度(前辊与后辊的线速度)以及两者之间的速比,直接决定了施加于物料上的剪切速率和包辊行为。然而,许多操作手册只给出了速比的范围建议,在实际生产中,它必须与物料的填充系数(即每次投料量占辊筒工作容积的比例)动态匹配。
填充不足与过填充的隐形代价。 当填充系数过低时,物料无法在辊缝间形成稳定的堆积胶,剪切作用不充分,且物料易在辊面上打滑,导致混炼效率低下、分散效果差。反之,填充过量会导致堆积胶过多,部分物料无法进入高剪切区,形成“死料”,同样造成混炼不均,并加剧设备负载。一套先进的开炼机控制系统,可以通过对主驱动电机电流或扭矩的实时监测,间接反馈辊缝间物料的实际状态,并结合设定的工艺配方,为操作人员提供填充量是否合理的提示,甚至在未来向自动化投料系统发送指令。
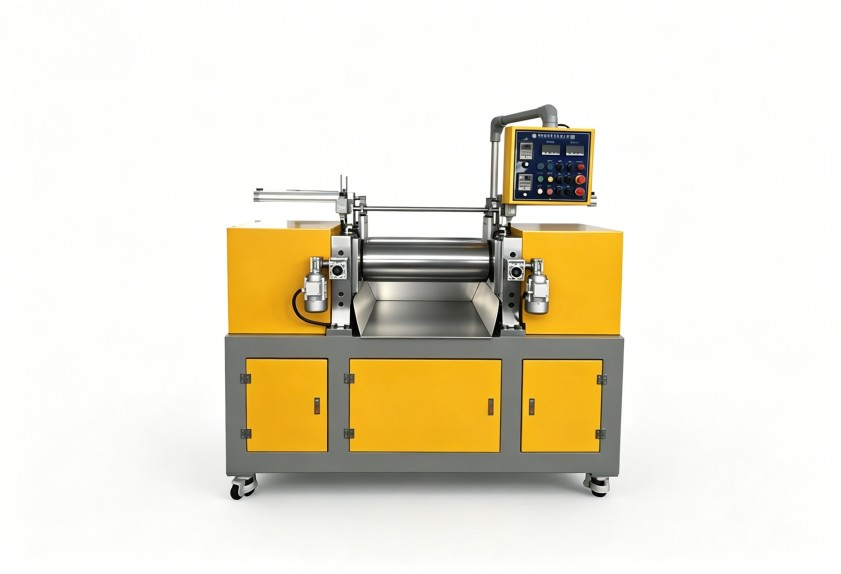
动态调整速比以适应物料状态。 在混炼初期,物料处于高粘度、未充分塑化状态,可能需要较大的速比来提供强剪切,打破团聚。随着混炼进行,物料逐渐均匀,适当减小速比有助于物料更好地翻转、拉伸,促进分布混合。具备多段工艺编程能力的控制系统,允许预设这种随混炼时间变化的速比曲线,实现工艺的精细化与重复性。这对于荆州利拿地区致力于生产高性能、高一致性改性塑料的企业而言,是提升产品竞争力的有效途径。
在现代智能车间规划中,开炼机不应是一个信息孤岛。其控制系统的另一个重要维度是数据接口的开放性与可集成性。
工艺参数的记录与追溯。 每一次生产的辊温曲线、辊速设定、实际电流负载、混炼时间等关键参数,都应能被控制系统完整记录。当出现批次质量问题时,这些数据是进行原因分析的宝贵依据,可以有效区分是设备波动、原料异常还是人为操作失误。这对于需要通过ISO等质量管理体系认证的改性塑料工厂是刚需。
与上游配料和下道工序的联动潜力。 理想的状况是,开炼机控制系统能够接收来自自动配料系统的配方信息,自动调用对应的工艺程序;同时,将混炼完成的物料信息(如批次号、工艺参数摘要)传递给下游的造粒或压片设备。这种初步的产线集成思维,是实现柔性制造和数字化管理的基础。利拿实业在为其客户设计非标解决方案时,会充分考虑此类扩展需求,确保设备具备未来升级的接口与空间。
基于以上分析,在为塑料改性产线选择或优化开炼机时,对控制系统的评估应聚焦于以下几点:
橡塑混炼的质量,是设备硬件性能与控制系统“软实力”共同作用的结果。在塑料改性这个强调配方与工艺精密配合的领域,一套能精准执行并稳定复现工艺意图的控制系统,是保障产品一致性、突破高端应用瓶颈的关键工具。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
