

在色母粒生产线上,塑料挤出啮合机是决定最终产品颜色均匀性与批次稳定性的核心。然而,不少企业投入不菲购置设备后,仍频繁面对色点、色差、光泽度波动等问题。一个常见的误区是,将问题简单归咎于颜料质量或操作工手法,而忽略了设备配置与工艺需求的底层匹配性。当一台啮合机的配置无法承受高填充颜料带来的剪切与混合要求,或者其温控系统无法在长径比行程中保持精准,那么分散不均就成了必然结果。本文将从转子转矩分配设计、温控精度与加热均匀性这两个关键配置维度切入,为荆州利拿的设备管理者与工艺工程师提供一套改善分散质量、提升生产稳定性的分析框架。
评估一台塑料挤出啮合机的混合能力时,很多用户第一反应是关注主电机功率。功率决定了设备的总能量输入上限,但对于色母粒生产而言,如何将这股能量高效、合理地分配到高剪切捏合区和温和输送区,才是决定分散效果的关键。这就涉及到啮合转子的设计核心——转矩分配。
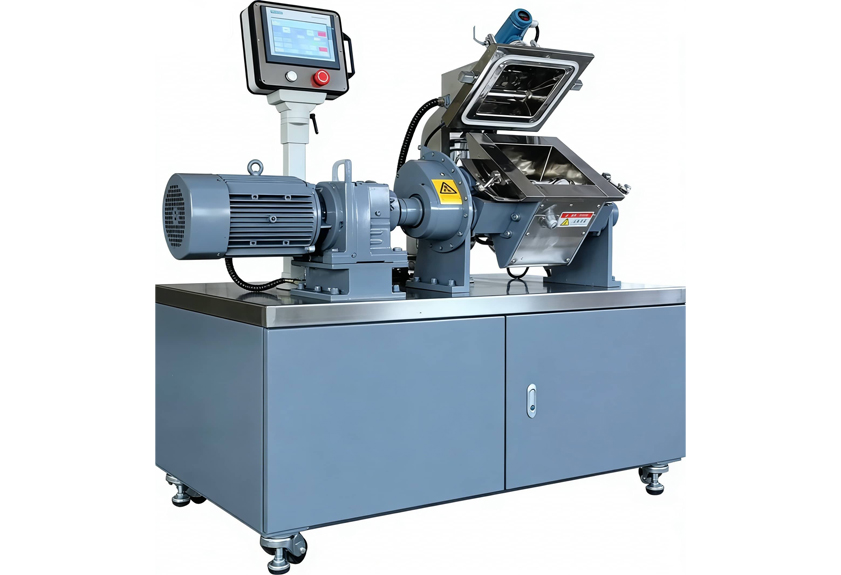
简单的同向双螺杆或低啮合度设计,虽然输送效率高,但在面对高浓度、高分散要求的炭黑或有机颜料时,容易因局部剪切不足导致颜料团聚。而精密的异向完全啮合转子,通过特殊的螺旋角、齿形与间隙设计,能在螺杆的不同区段(如加料段、熔融段、混合段)实现差异化的转矩输出。例如,在加料段采用大导程设计以保证稳定吃料,而在关键的混合段则通过多螺纹元件与捏合块组合,形成可控的高剪切区,确保颜料团聚体被充分打开。
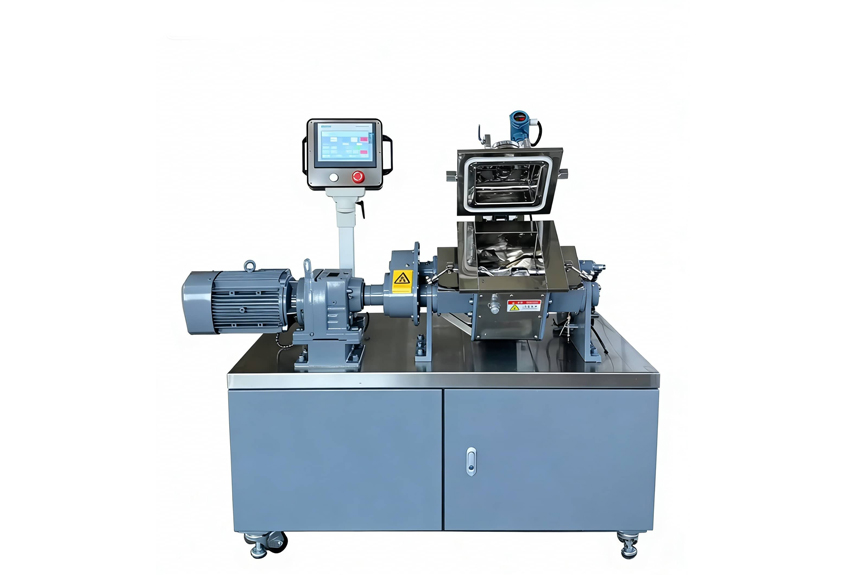
这种针对性的转矩分配配置,意味着设备能够根据色母粒配方(特别是颜料种类、含量与载体树脂特性)进行“量体裁衣”。对于{{fanzhan}}的工厂而言,如果您的产品线涵盖高浓度炭黑母粒与普通色母,那么在选型时就必须关注设备是否具备灵活的模块化螺杆组合方案,以及供应商是否能为不同配方提供相应的转矩-转速曲线模拟数据。配置不当的机器,要么因剪切过度导致树脂降解、颜色发暗,要么因剪切不足留下未打开的颜料颗粒,直接表现为下游制品表面的“色点”。
色母粒的颜色表现,尤其是白度、亮度与色相,对加工温度极其敏感。许多批次间的色差,追根溯源并非颜料批次问题,而是挤出过程中的熔体温度波动超出了颜料的耐温窗口。因此,塑料挤出啮合机的温控系统配置,绝不是简单的“能加热到多少度”,而是“能在多长的机筒上、多快的生产节奏下,将温度波动控制在多小的范围内”。
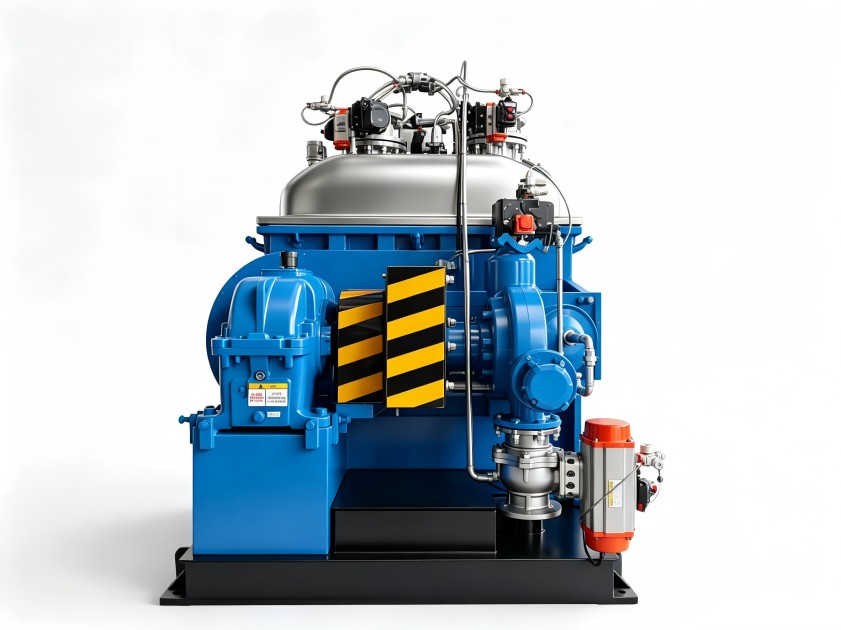
一套高水平的温控配置通常体现在三个方面:
忽视温控精度的配置,即使转子设计再优秀,也会因为熔体温度的周期性波动,导致颜料分散状态、载体树脂粘度发生微变,最终反映为批次间的色差和光泽不均。
了解了转矩分配与温控精度的重要性后,如何将其转化为具体的设备评估动作?以下是一份可供参考的配置核查与工艺验证清单:
将设备配置与具体的生产工艺痛点挂钩,才能跳出简单的参数对比,做出真正有利于长期稳定生产和品质控制的投资决策。
选择一台合适的塑料挤出啮合机,本质上是为特定的生产工艺寻找最匹配的能量控制与热管理工具。盲目追求高功率、高转速,或者只看重价格而忽略核心部件的配置细节,都可能为后续的生产埋下隐患。真正的价值,在于设备供应商能否基于对您工艺的深刻理解,提供一套从转子设计到温控策略都精准匹配的方案。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
