

在橡胶密封件生产中,开炼环节的胶料粘辊问题不仅拖慢生产节奏,更可能导致批次间性能差异,影响最终的密封精度与耐久性。许多工程师面对弹性体开炼机规格的选择,容易陷入“越大越好”或“只看功率”的误区,忽视了设备配置与具体胶料配方、工艺窗口的协同性。当您在荆州利拿进行设备选型时,直接套用通用参数往往无法根治粘辊、分散不均等顽疾。本文将聚焦于设备容积的核心逻辑、转子构型对剪切分散的直接影响,以及温控与辊面处理这些常被忽略但至关重要的规格细节,为您在{{fanzhan}}地区的生产优化提供一套清晰的决策框架。
开炼机的规格通常以辊筒工作长度和直径来标识,但真正决定单次处理量和工艺稳定性的核心参数是有效容积(或称为装胶量)。对于橡胶密封件常用的丁腈橡胶(NBR)、氟橡胶(FKM)、三元乙丙橡胶(EPDM)等胶料,其门尼粘度、生热特性差异显著,对容积的敏感度极高。
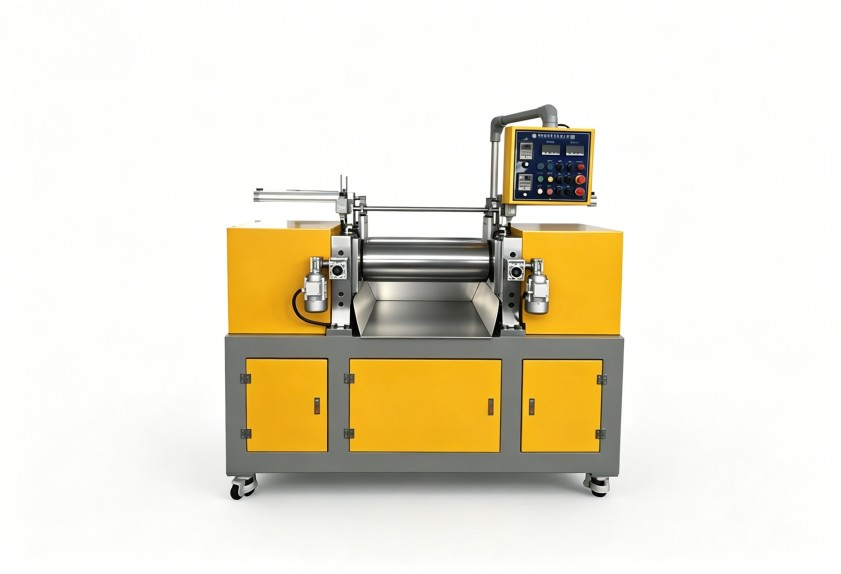
一个常见的错误是,为了追求单批次产量,将装胶量填充至理论最大值甚至超载。这会导致辊缝间胶料堆积过多,剪切力传递不均,部分胶料因过度摩擦生热而提前焦烧,另一部分则可能因受热和剪切不足而分散不良,这正是粘辊和性能波动的根源之一。合理的容积选择,应基于胶料的密度、配方中的填料含量(如炭黑、白炭黑)以及预期的混炼周期来综合计算。
例如,高填充的EPDM胶料体积膨胀较大,需要预留足够的翻滚空间;而低粘度的硅橡胶则需严格控制装胶量,防止打滑。在荆州利拿这样对生产节拍有明确要求的地区,选型时不应仅看设备标称尺寸,更要评估供应商是否能根据您的特定胶料,提供经过验证的推荐填充系数范围,这是确保工艺稳定、避免异常的第一步。
开炼机的“心脏”在于其转子(即辊筒)的构型与表面状态。不同构型的转子产生的剪切与挤压作用模式不同,直接影响补强填料、硫化剂、防老剂等在胶料中的分散均匀度。
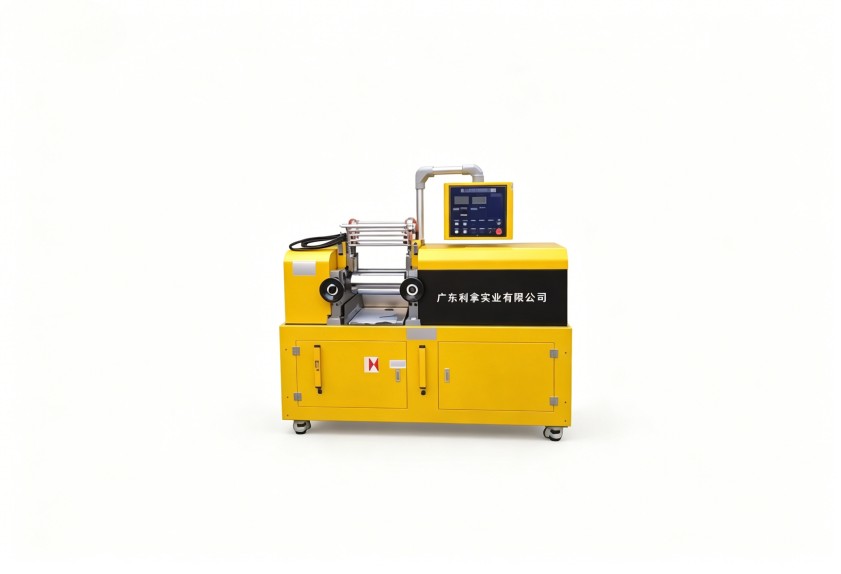
这些细节往往不在设备的基础规格表上,却是决定开炼效果的核心。若设备供应商缺乏对不同弹性体加工特性的深入理解,提供的将是标准化的硬件,难以应对复杂的工况。因此,在评估规格时,必须追问转子材质、表面处理工艺、速比调节范围等深层信息。
橡胶密封件的性能对混炼温度极其敏感。温度过低,胶料塑化不足,粘辊严重;温度过高,则易引发焦烧或助剂迁移。因此,开炼机的温控系统精度,是衡量其规格是否“高级”的关键指标。
一台合格的开炼机应能对前后辊进行独立、精确的温度控制,允许您根据胶料特性设定不同的辊温。例如,让胶料先在高温辊上塑化,再在低温辊上出片冷却,这种工艺灵活性对加工窗口窄的特种橡胶至关重要。传统的蒸汽加热方式温控波动较大,而采用模具温控机或电加热的现代化系统,能将辊面温度波动控制在±1°C甚至更小,这对于生产一致性要求高的汽车或液压密封件来说,是必备的规格。
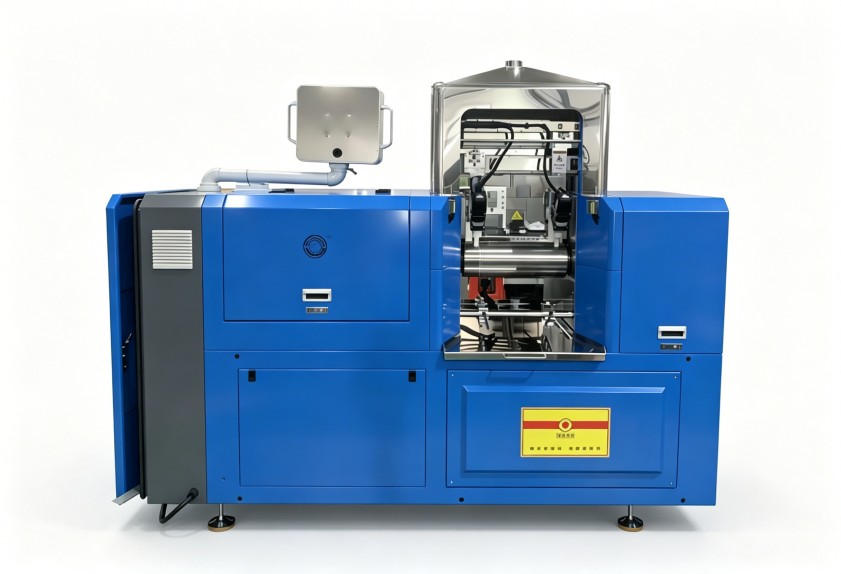
此外,是否配备胶料片自动切割与折叠装置、抽油烟罩等辅助系统,也直接影响操作的便捷性、环境与安全性。这些看似外围的配置,实则是保障长期稳定生产和员工健康的重要组成部分,在荆州利拿地区进行设备升级时,应将其纳入整体方案评估。
选择适配的弹性体开炼机规格,是一个系统性的匹配过程,而非简单的参数对比。它要求设备供应商不仅懂机械,更要懂材料工艺。利拿实业凭借在橡塑设备领域超过十五年的研发积累,能够深入分析您的胶料配方与工艺目标,从容积计算、转子选配到温控方案,提供全流程非标定制的技术建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
