

在橡胶密封件的生产中,开炼机是进行胶料预热、塑化、混入小料的关键前道工序。然而,操作人员常常面临胶料在辊缝间打滑、无法稳定包覆前辊,或左右两端包辊厚度不均的困扰。这不仅导致每车料混炼时间被迫延长,更会因分散不均直接影响后续硫化成型后密封件的尺寸稳定性和物理性能。许多现场会将问题简单地归咎于设备老化或胶料配方,却忽略了最常出错的环节——工艺参数设置与设备状态的匹配。本文将从填充系数与辊筒温度控制这两个直接影响剪切与包辊效果的核心维度切入,帮助您系统性地定位问题,并找到适用于自身胶种特性的调整方向。
开炼机混炼的本质是通过两个相对旋转的辊筒对胶料施加剪切与挤压。胶料能否被有效“咬入”辊缝并形成稳定的堆积胶,取决于多个力的平衡。其中一个关键但常被低估的参数便是填充系数——即一次投料体积与设备理论混炼容积的比值。
许多出于“省料”或“担心过载”的考虑,会习惯性低填充操作。然而,过低的填充量意味着堆积胶体积不足,无法在辊缝上方形成足够的压力。胶料与辊筒表面的摩擦力不足以克服弹性变形产生的回弹力,其结果就是胶料在辊缝前反复滑动、滚动,无法形成连续的包辊胶片。这种现象在门尼粘度较高或生胶较硬的胶料中尤为明显。反之,在荆州利拿的一些高产车间,为追求单次产量而过度填充,会导致堆积胶过多、散热困难,胶料温度失控性上升,同样会因过热变软而失去必要的剪切力,引发打滑或粘辊。
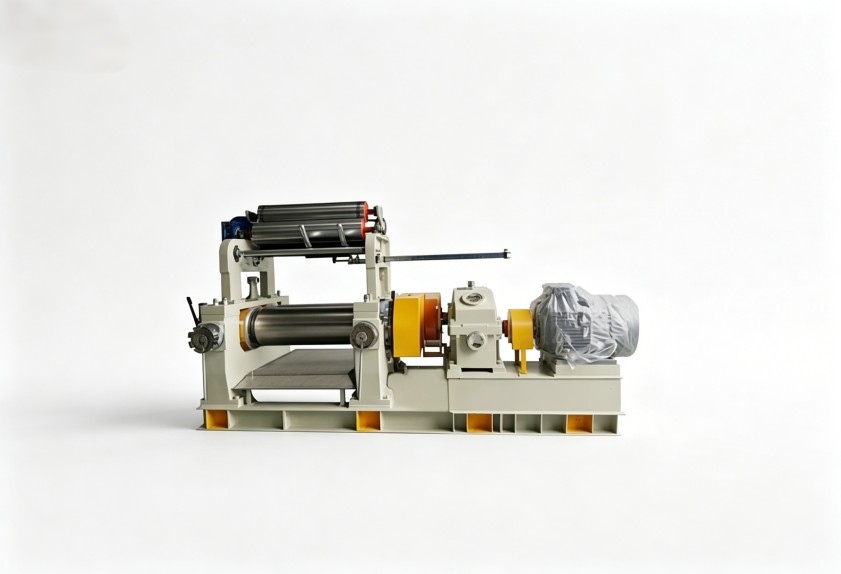
一个实用的判断方法是观察堆积胶的形态。理想的状况是,堆积胶边缘能保持稳定、光滑的旋转,无明显的“洼地”或停滞不动的“死料”。若发现胶料在辊筒上左右窜动或无法形成饱满的旋转体,首先应核查实际投料量是否显著偏离了设备制造商针对该胶种给出的推荐范围。
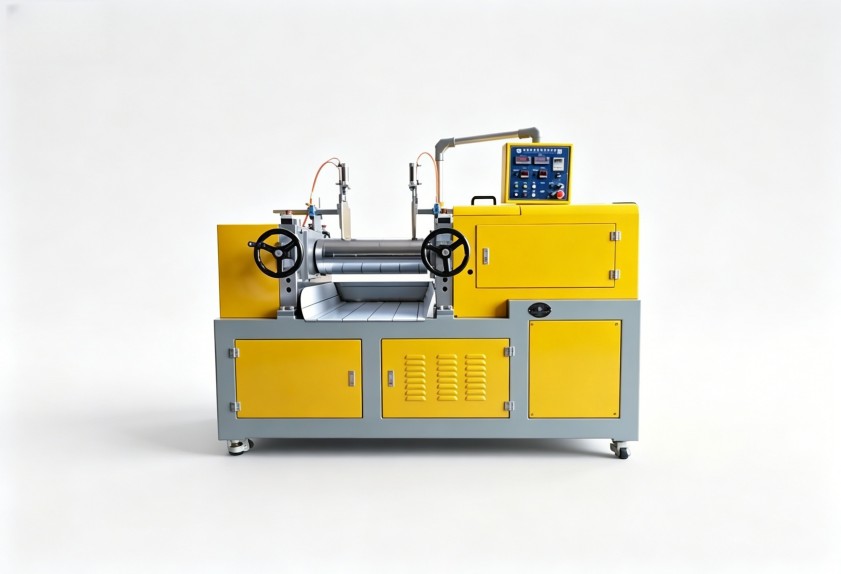
辊筒温度是控制胶料塑化状态、影响其与金属表面粘附力的直接因素。常见的误区是将前后辊温度设为相同值,或仅根据经验设定一个固定温差(如前辊高于后辊5-10℃)。实际上,针对不同的胶种(如NBR、EPDM、FKM)和混炼阶段(塑化、吃粉、薄通),所需的温度策略可能截然不同。
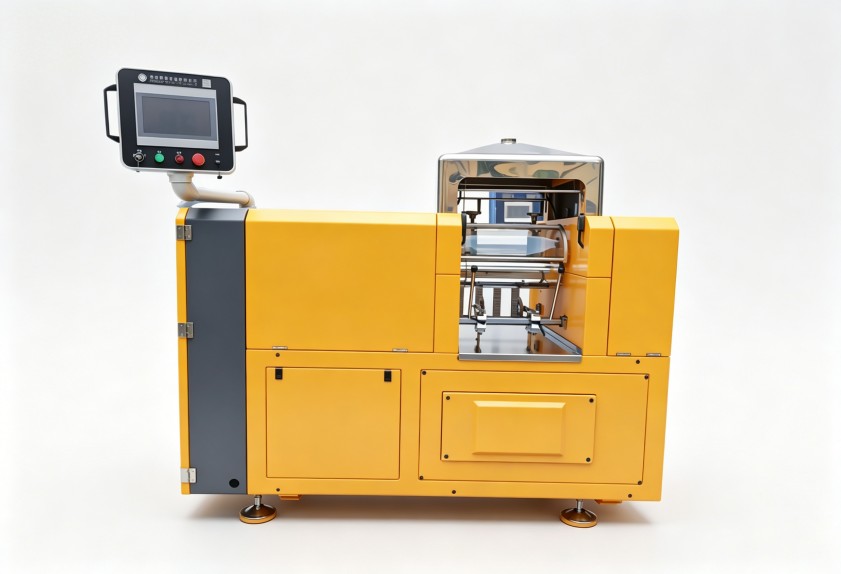
因此,有效的开炼机故障排除,在温度方面不应只查看控制面板的设定值。建议定期使用表面温度计实测辊筒左、中、右三点的实际温度,确保其均匀性在工艺要求范围内。对于荆州利拿的客户而言,若生产高氟含量氟橡胶等特殊材料,对温度精度和均匀性要求更高,可能需要评估设备温控系统的升级空间。
填充系数与辊筒温度并非孤立起作用,它们共同决定了胶料在辊缝中的受力状态和流变行为。当出现包辊问题时,应进行交叉排查:
对于反复出现且调整工艺参数无效的包辊不均,可能需要检查设备机械状态,如辊筒表面粗糙度是否因磨损或腐蚀而不足,或者辊筒轴承是否存在间隙导致平行度偏差。这些机械因素会直接削弱对胶料的剪切与摩擦作用。
持续的故障排查消耗着生产时间与工艺工程师的精力。从更长远的视角看,在设备选型或改造之初,就充分考虑自身主力产品的工艺特性,能从根本上减少此类问题的发生频率。例如,针对粘性极强的特种硅橡胶混炼,选择辊筒表面经过特殊处理或带有特定沟槽的开炼机,能增强咬合能力;而荆州利拿生产多种小批量特种胶料的车间,则需要温控响应更快、精度更高的机型,以适应频繁的配方切换。
利拿实业在提供橡塑混炼成型整体解决方案时,不仅关注设备本身的配置,更重视其与客户具体工艺的适配度。基于对橡胶密封件等多种下游行业生产痛点的理解,利拿实业的技术团队能在设备选型阶段,就将填充系数范围、温控精度、辊筒表面要求等工艺参数作为关键输入,通过非标定制确保设备投产后能快速达到稳定生产状态,减少工艺调试期的损耗。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
