

在轮胎制造车间,硫化机产生的废气不仅是环保审计的重点,更直接影响一线操作人员的健康与车间设备的长期稳定。许多管理者认为,只要安装了末端净化设备,问题就已解决,却忽略了从源头收集到管道输送再到净化处理的系统性协同。尤其是在荆州利拿这样的产业集中区域,环境监管日趋严格,局部处理效率低下导致的排放不达标风险,可能引发生产中断。本文将围绕废气收集效率与净化路径选择这两个核心维度,分析常见误区,为荆州利拿的轮胎及橡胶制品企业提供一套可落地的评估与改善框架。
废气处理的效果,七分靠收集,三分靠净化。若源头收集率不足,再高效的末端设备也形同虚设。硫化过程中,模具开合和制品脱模瞬间是废气逸散的高峰,但许多车间的集气罩设计并未针对这一工况。
首先是集气罩形式与风量的匹配问题。常见的上吸式集气罩,若安装高度不当或风量不足,难以有效捕捉上升的热废气,部分废气会向四周弥散。对于荆州利拿地区的工厂,冬季车间门窗紧闭与夏季全面通风会显著改变室内的气流组织,固定的集气风量可能在不同季节产生截然不同的收集效果。其次,硫化机本身的结构紧凑,留给集气管道布置的空间有限。若管道弯头过多、管径设计不合理,会导致系统阻力增加,实际到达集气罩口的风速达不到设计要求。
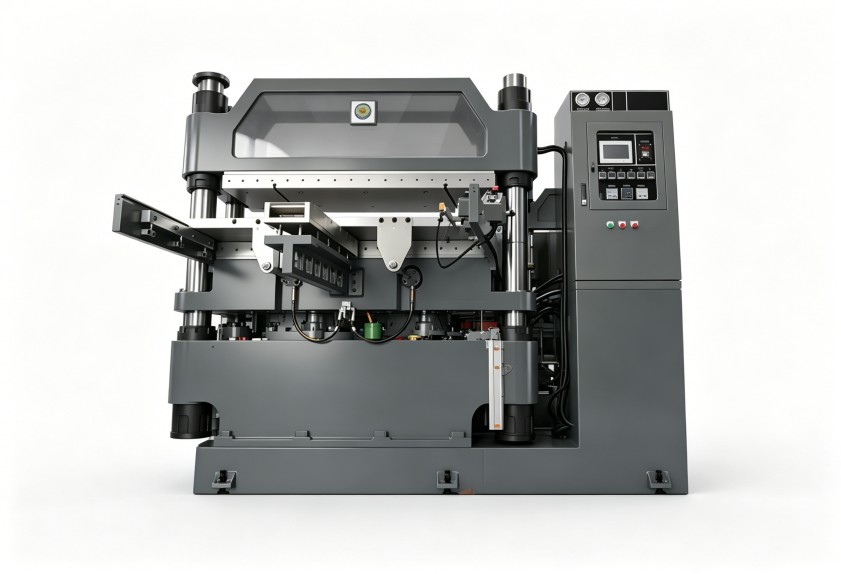
因此,一套高效的硫化机废气处理方案,其设计起点必须是精准的废气源分析与收集系统仿真。需要结合每台硫化机的具体布局、模具尺寸、开模高度以及车间整体通风状况,进行定制化的集气罩设计与风网平衡计算。这不仅是管道工程,更是对硫化工艺的深度理解。
当废气被有效收集后,选择何种净化技术是另一项关键决策。目前主流的技术包括活性炭吸附、催化燃烧、低温等离子体等,但脱离具体废气成分与浓度谈技术优劣并无意义。例如,在荆州利拿的轮胎生产场景中,硫化废气通常含有硫化物、苯系物及少量非甲烷总烃,且浓度随生产批次波动。
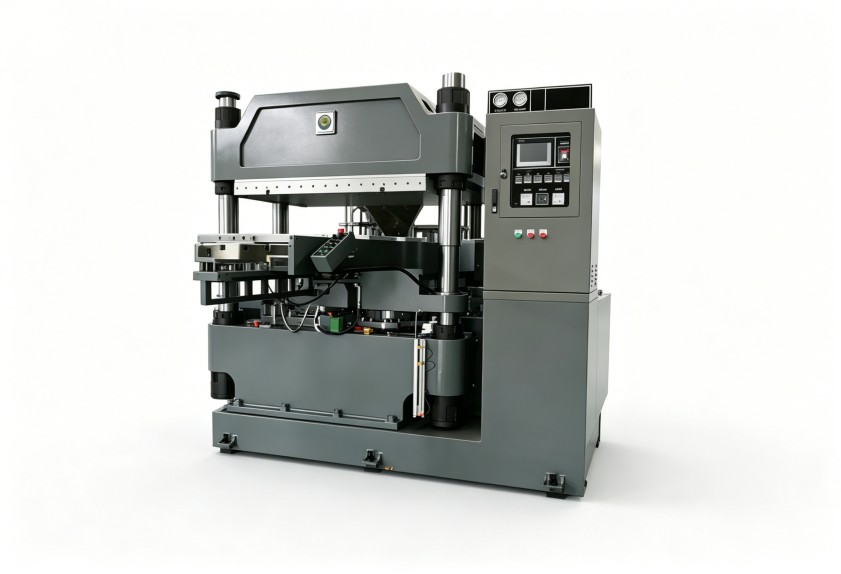
活性炭吸附装置投资较低,适用于中低浓度、间歇性排放的工况,但其核心在于活性炭的更换频次与饱和后的处置成本。若前端未设置有效的除油、除湿预处理,废气中的油雾和水分会迅速堵塞活性炭微孔,使其失效。催化燃烧则适用于浓度较高、且需要连续运行的场景,它能将有机物在较低温度下氧化为二氧化碳和水,但设备投资和运行能耗较高,且对废气中的硫、磷等物质敏感,易导致催化剂中毒。
选择净化路径时,必须进行废气成分的定量分析,并评估生产是连续运行还是多班次间歇运行。一个可行的硫化机废气处理方案,往往结合了多种技术。例如,采用“前置过滤+活性炭吸附浓缩+催化燃烧”的组合工艺,先用活性炭将大风量、低浓度的废气吸附浓缩,再对脱附出来的高浓度废气进行催化燃烧,这样能兼顾运行成本与处理效率。
除了设备硬件的选型,硫化工艺本身的参数设定对废气产生量与特性有决定性影响。温度和排风时长是两个常被忽视但极具优化潜力的维度。
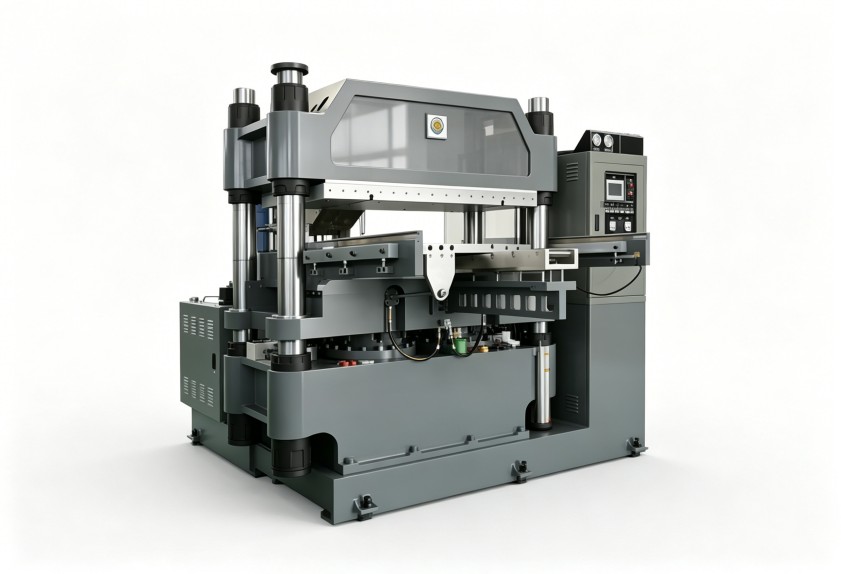
硫化温度直接影响有机挥发物的生成速率和总量。过高的硫化温度虽可能缩短硫化时间,但会急剧增加苯系物等有害物质的挥发量,给后端处理系统带来峰值负荷。通过工艺试验,在保证硫化效率的前提下,找到最优的硫化温度窗口,能从源头减少废气处理负荷。其次,排风时机的控制也至关重要。许多车间采用硫化全程持续排风,但废气主要产生于开模脱模前后。引入与硫化机联锁的自动风阀,在非关键产气阶段降低排风量,可以显著降低整个系统的能耗,这对于荆州利拿地区关注综合运营成本的企业尤为重要。
这些工艺层面的优化,需要设备供应商不仅懂环保,更要懂橡胶硫化工艺。这要求技术团队能深入现场,与生产工艺人员协同分析,而非简单地提供一套标准化设备。例如,在荆州利拿的某些项目中,通过调整多台硫化机的排风时序,避免了处理设施的负荷高峰,实现了更平稳高效的运行。
一套废气处理系统的价值,不仅体现在安装调试后的验收数据,更体现在未来三到五年内的稳定运行与持续达标能力。这意味着方案设计阶段就必须考虑日常维护的便利性与长期合规的可持续性。
维护便利性涉及多个细节:过滤单元的更换是否便捷?催化燃烧装置的催化剂如何检测与再生?控制系统是否具备关键参数(如吸附床温度、进出口浓度差)的预警功能?一个优秀的硫化机废气处理方案,应将“易于维护”作为设计原则之一,减少对专业维保人员的过度依赖,降低因维护不及时导致的处理效率衰减风险。
长期合规性则要求系统具备一定的适应性。随着环保标准的提升和荆州利拿地方性法规的细化,今天的达标排放未必能满足明天的要求。因此,在设备选型时,应考虑未来可能的升级空间,例如预留接口以增加后续的深度处理单元,或选择模块化设计的设备便于扩容。这需要供应商具备前瞻性的行业视野和持续的技术迭代能力。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
