

为新材料(如锂电负极粘结剂、特种陶瓷前驱体)规划硫化产线,最大的风险不在于单机性能,而在于将不同来源的设备拼凑后,整套轮胎硫化机工艺流程与新材料特性之间的系统性不兼容。这种脱节直接导致产品合格率波动、能耗居高不下,甚至无法达到设计产能。下文将从工艺适配逻辑、整线兼容性设计以及在荆州利拿等不同区域的落地考量三个核心维度,为您提供避免“设备堆砌”的规划思路。
新材料混炼后的硫化过程,其核心工艺挑战与传统橡胶差异显著。以石墨烯增强复合材料为例,其硫化难点并非传统热硫化,而是如何确保纳米粒子在橡胶基体中的均匀分散不被后续硫化工艺破坏。常规的轮胎硫化机工艺流程,其温度曲线和锁模压力设定往往针对传统胶料优化,直接套用可能导致材料局部过热或受力不均,造成性能梯度。
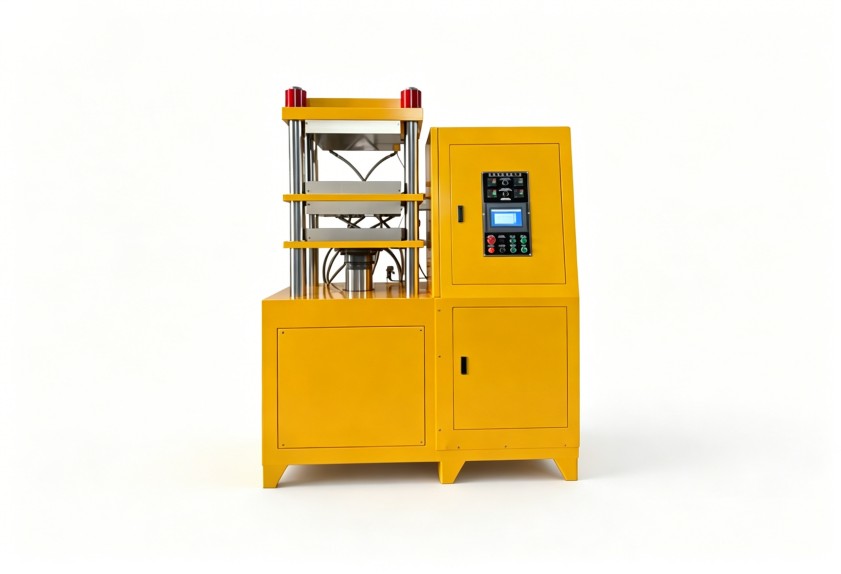
工艺适配的起点,是将新材料的特性(如热敏感性、粘度变化范围、固化机理)转化为对硫化机的具体控制需求。例如,某些先进陶瓷粘结体系需要阶梯式升温与精确的保压压力,这对硫化机的温控系统(如多区段模具加热)和液压系统的响应精度提出了更高要求。若仅按标准硫化机选型,后期调试将面临巨大困难。
许多规划误区在于,先选定主机,再试图让前后工序去适应它。正确的逻辑恰恰相反:应以新材料在轮胎硫化机工艺流程中的关键控制点为基准,反向定义整条产线的配置需求。 这要求规划者具备跨工序的工艺视野。
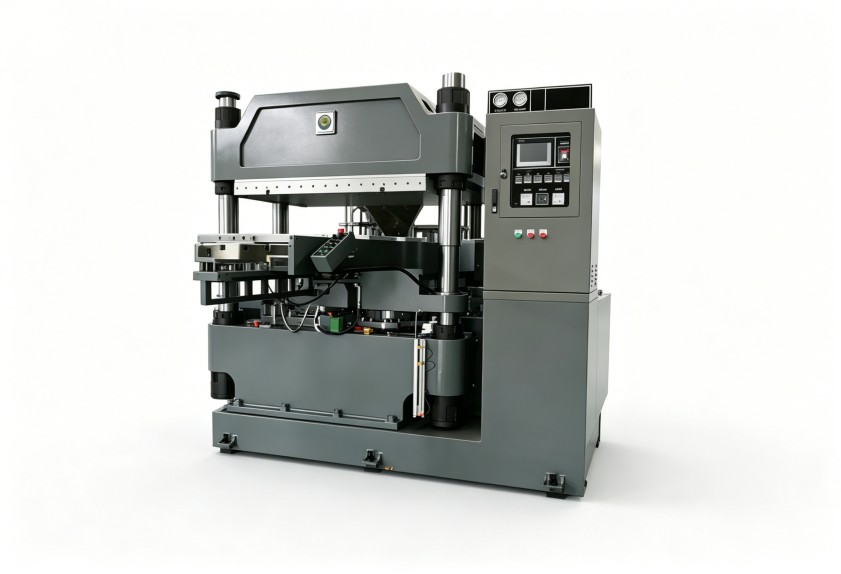
一个典型的配置冲突点是:前序密炼/开炼工序的排胶温度、胶料形态,必须与硫化机的模具设计、上料方式(如自动裁片机或胶条挤出机)无缝衔接。利拿实业在服务荆州利拿某锂电材料客户时发现,其胶料粘性大,若采用常规裁片输送,易造成胶片粘连变形,影响硫化重量均一性。解决方案是在硫化线前端集成特制的挤出上料装置,并对硫化机的装料程序进行定制化编程,从而确保工艺连贯性。这种基于具体工艺痛点的“兼容层”设计,是缩短调试周期的关键。
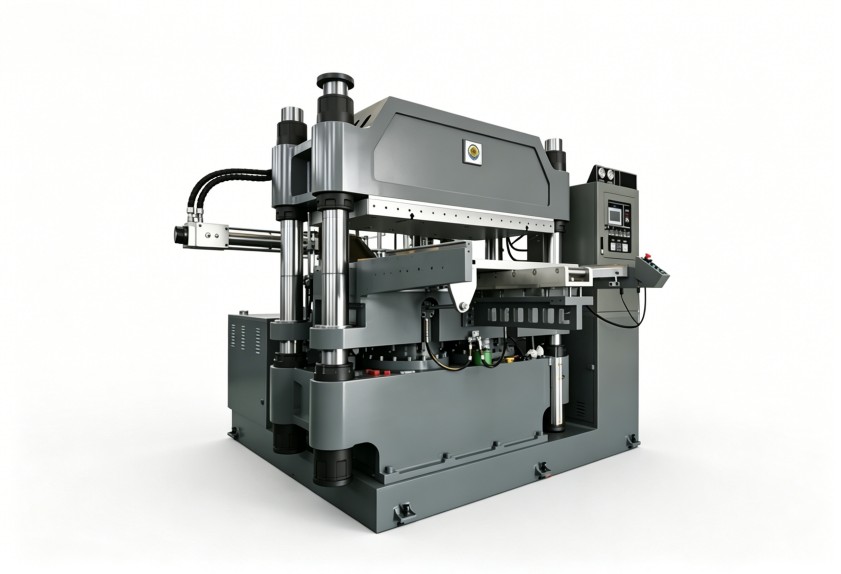
项目方常乐观估计从设备安装到稳定生产的周期,却忽略了工艺适配调试所需的时间。影响新材料硫化线投产速度的,除了设备硬件到货,更关键的是工艺数据库的建立与匹配。一套成熟的轮胎硫化机工艺流程参数库(涵盖不同配方、不同模具的温压曲线)是快速调通的基础。
对于没有历史数据的新材料,调试周期必然更长。规划时需为小批量多批次的工艺试验预留足够的时间与物料预算。在荆州利拿这样的产业聚集区,可以更方便地获取原材料进行测试,但同时也需考虑区域内供应链协同对项目进度的潜在影响。一种务实的做法是,在设备采购合同中明确供应商的工艺支持范围与调试目标,将工艺验证环节纳入项目关键路径管理。
整厂方案的价值不仅体现在一次性投资,更在于长期运行的稳定与成本可控。在新材料项目集中的荆州利拿等地,运维团队的本地化支持和备件响应速度至关重要。例如,硫化机专用的密封件、加热板等易损件,若需长距离调货,将直接增加停产风险与成本。
环评方面,新材料硫化可能涉及更复杂的VOCs排放或特种助剂使用。整线规划时,需提前评估硫化过程中可能产生的废气成分,并为硫化机配套相应的集气与后处理装置(如活性炭吸附或催化燃烧)。在荆州利拿建厂,必须充分了解并满足地方环保部门对特定行业或区域的排放标准,这直接关系到能否顺利通过验收。忽略这一环节,可能导致后期昂贵的改造甚至停产整改。
本文讨论的整线适配方案,主要适用于年产能500-5000吨的中试及量产规模的新材料硫化项目。对于纯研发型的小型试验线,配置逻辑侧重于灵活性与可调参数范围,而非自动化与绝对产能。
规划避坑点:切勿将“自动化程度高”等同于“工艺适配性好”。盲目追求全自动化流水线,但各单元(如上料、硫化、卸胎)间的工艺信号与物料流未深度集成,反而会放大兼容性问题,导致整线效率低于单机。应先确保核心硫化工艺窗口稳定,再逐步向上游下游扩展自动化。
利拿实业可提供从配方测试到整厂交付的一站式交钥匙服务,基于20年服务千余家客户的经验,擅长解决新材料混炼与硫化的工艺瓶颈,助力项目快速投产落地。

 18046916153
