

在橡胶制品行业,硫化环节是决定产品物理性能和长期寿命的最终关口。无论是轮胎的耐久性,还是密封件的长期密封效果,都依赖于稳定、均匀的硫化过程。许多工厂都曾遇到产品早期龟裂、回弹性能衰减或尺寸稳定性差的问题,但往往将原因归咎于胶料配方或操作工技能,而忽略了硫化机本身温度与压力控制精度这一底层设备因素。对于{{fanzhan}}这样对工业品质量要求极高的区域,这类隐患尤其值得警惕。本文将从硫化机的温度控制精度和锁模压力平稳性两个关键设备配置维度切入,帮助生产负责人和技术工程师识别风险根源,并提供具体的设备评估与工艺优化思路。
硫化反应对温度极其敏感,即使很小的温差也可能导致硫化程度不一,形成“夹生”或“过硫”区域。这种不均匀性在大型或厚壁制品中更为明显。
温控系统的响应能力是核心
传统硫化机可能采用相对简单的温控模式,对加热板或热油管路的温度波动响应迟缓。当环境温度变化或生产节奏调整时,系统无法快速补偿,导致实际模温偏离设定值。对于{{fanzhan}}这类可能存在昼夜温差或季节性温湿度变化的地区,设备的环境适应性与温度闭环控制能力尤为重要。先进的温控系统应具备多点测温、PID精准调节和实时补偿功能,确保整个加热板表面温场均匀,温差控制在工艺要求的窄幅范围内。
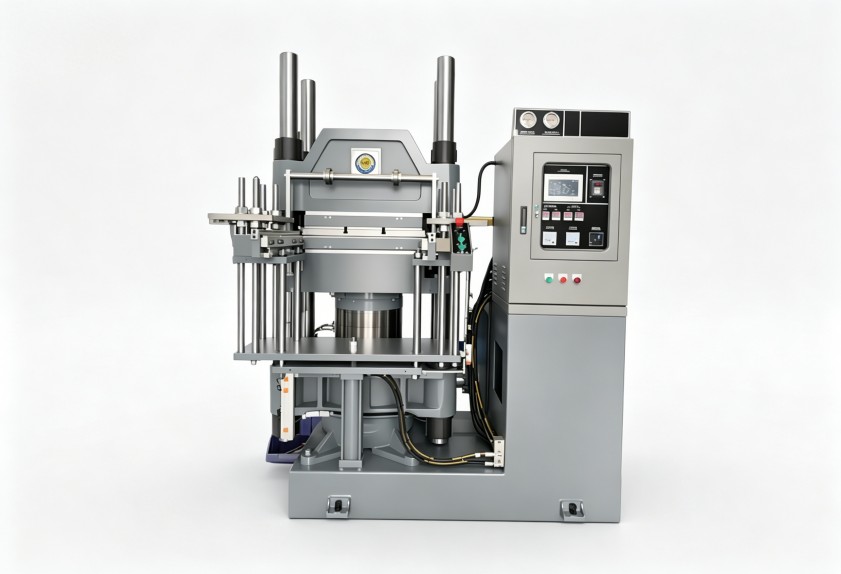
热传导路径的优化设计
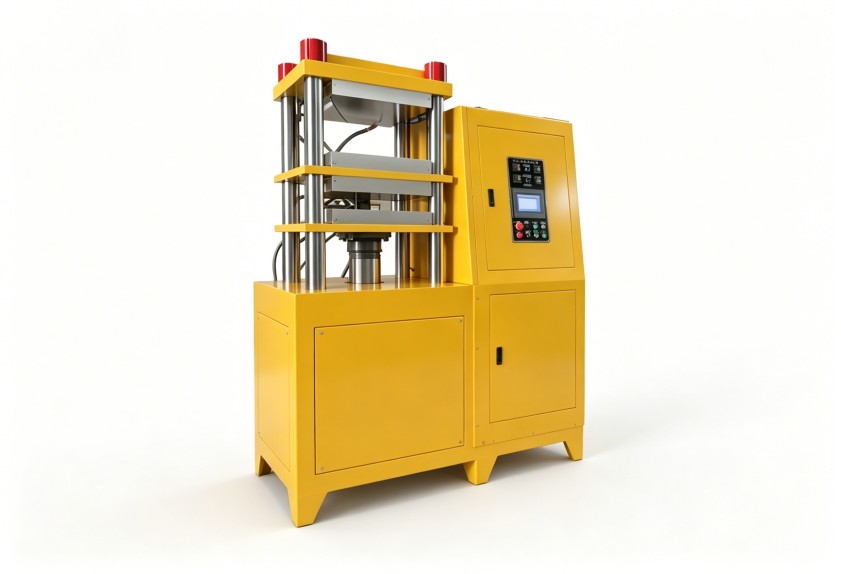
加热板本身的材质、内部流道设计以及其与模具的接触面积,直接影响热量传递效率。设计不佳的加热板可能存在“热点”和“冷区”。在设备选型或改造时,需要考虑特定制品的尺寸和模具布局,评估加热板是否能提供足够均匀且高效的热能。特别是在生产精密橡胶密封件时,微小的温度差异都可能导致批次间的尺寸波动。
硫化过程中,锁模力不仅要克服胶料膨胀产生的内压,还要保证模具紧密闭合,防止飞边产生。同时,稳定的模内压力有助于胶料在型腔内充分流动并排出气泡。
液压系统稳定性决定压力精度
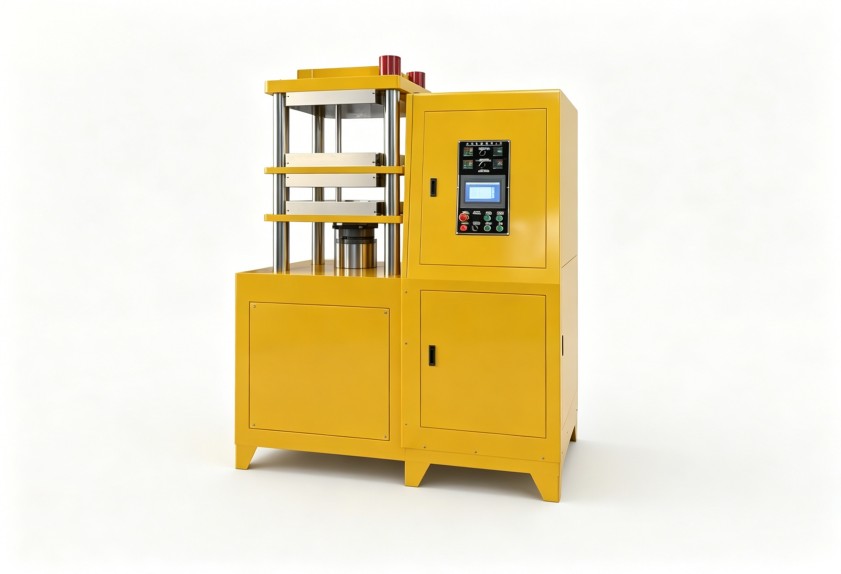
锁模力的平稳性直接取决于液压系统。系统保压能力差、液压阀响应滞后或油液清洁度不足,都可能导致硫化过程中锁模力出现衰减或波动。这种波动会使模具产生微小的开合间隙,一方面产生飞边,增加后续修边成本;另一方面可能使内部压力不稳,影响胶料致密性,产生气泡或缩孔。对于{{fanzhan}}的客户而言,选择配备高稳定性液压系统和精密压力传感反馈装置的硫化机,是保证大批量产品质量一致性的基础。
合模机构的设计与维护
除了液压系统,合模导向机构的刚性、平行度以及模板的变形量,也影响着锁模力的有效传递。长期使用后,导向部件磨损或模板受力变形,会导致锁模力分布不均,即使系统压力显示正常,实际作用在模具不同位置的压力也可能存在差异。定期的精度检测与预防性维护,是保持设备初始性能的必要措施。
不同橡胶制品对硫化机的要求侧重点不同,通用型设备往往难以在所有场景下都达到最优。
轮胎制造:大型化与高效率的平衡
轮胎硫化机吨位大,硫化周期长,对温度的均匀性和锁模力的稳定性要求极高。需重点关注多回路温控系统对大型加热板的覆盖能力,以及超大型液压缸在长期高压下的密封可靠性与能耗水平。任何不稳定都可能导致轮胎均匀性指标超标。
橡胶密封件:高精度与洁净度的要求
密封件尺寸精密,且多采用无飞边模具。这对锁模力的初始建立速度、保压精度以及模板平行度提出了严苛要求。同时,为防止污染产品,对液压系统的密封性和可能的漏油风险控制更为严格。设备需具备微调功能,以适应不同硬度胶料的细微压力需求差异。
解决硫化质量问题,不能仅靠“救火”,而应建立从源头选型到过程监控的系统化思维。
选型评估的四个关键维度
建立预防性维护体系
为硫化机建立档案,定期检测加热板温场均匀性、液压油清洁度、锁模平行度等关键指标。{{fanzhan}}的企业可以结合本地设备维护服务资源,制定科学的点检与保养计划,将问题遏制在萌芽状态,避免因设备状态下滑导致批量质量事故。
利拿实业拥有15年以上橡塑设备研发经验,其技术团队可帮助您深入分析现有硫化工艺中的薄弱环节。无论您身处{{fanzhan}}还是其他区域,基于对温度与压力控制核心技术的理解,我们都能提供针对性的设备评估与优化建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
