

对于从事塑料改性、色母粒或高分子复合材料生产的技术人员而言,开炼工序的质量直接决定了最终产品的分散均匀性、性能一致性与产能。然而,一个普遍的困境是:设备看似运转正常,但混炼效果时好时坏,产能爬坡困难,甚至频繁出现批次色差或物性波动。许多工厂将原因归结于操作工技能或原料批次,却忽略了一个底层问题——现有开炼机的型号与核心参数,与您具体的配方体系及工艺要求存在“结构性错配”。仅仅关注设备尺寸或功率,而忽视转子构型、温控逻辑等深层参数与工艺的联动,是导致生产效率卡顿和质量波动的常见误区。本文将从转子设计、温控精度、工艺填充三个常被简化的维度切入,为您梳理一套将设备硬件参数与生产工艺绑定的评估框架,帮助您在设备选型或工艺优化时,找到更精确的着力点。
在采购或评估开炼机时,辊筒尺寸(直径×长度)和主电机功率往往是首要关注点,这决定了设备的基本处理能力框架。但若止步于此,就如同仅凭发动机排量来评判一辆车的综合性能。对于塑料改性这类对分散均匀性和热历程敏感的生产场景,隐藏在“型号参数”背后的细节,才是决定工艺窗口宽窄和产品一致性的关键。例如,面对高填充玻纤或阻燃剂的工程塑料,与处理对剪切敏感的色母粒载体,对设备“施加剪切与热能的方式”要求截然不同。这些差异,正是通过转子类型、温控系统配置、允许的填充系数范围等具体参数来体现的。理解这些参数与您物料特性、工艺目标的匹配关系,是摆脱“凭经验试错”、实现科学选型的第一步。
转子是开炼机的“心脏”,其构型直接定义了物料在混炼室内受到的剪切、挤压、拉伸和折叠作用的方式与强度。常见的转子类型如啮合型和非啮合型,其工作特性差异显著。
因此,在审视“开炼机型号参数”时,必须明确标注或询问转子类型及其长径比、凸棱角度等细节。选择与您的物料体系(特别是对剪切和温度的敏感性)及分散目标相匹配的转子构型,是从源头上保障混炼效果的基础。在荆州利拿的塑料改性工厂中进行设备升级时,这一点的考量尤为关键。
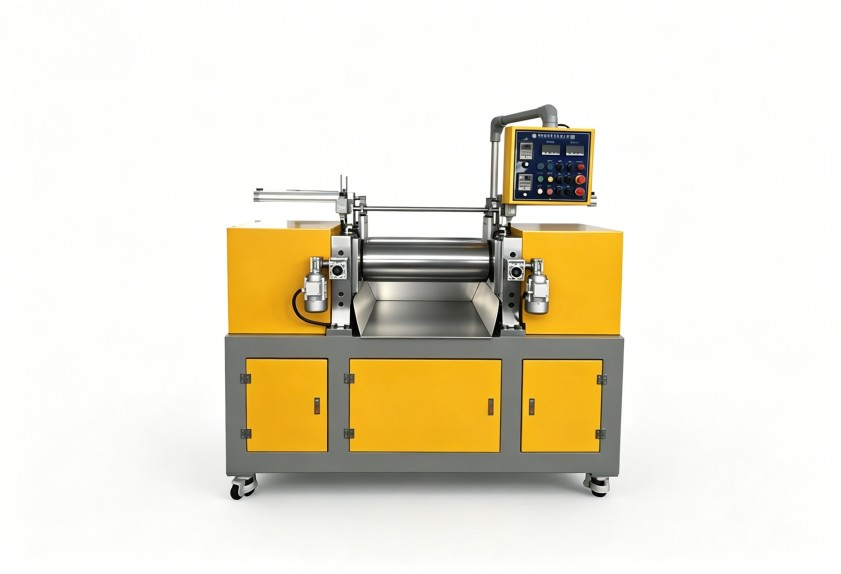
塑料改性过程中,物料的熔融、塑化、分散均在一个特定的温度窗口内进行。温度波动不仅影响黏度,从而改变剪切效果,更可能引发热降解或交联,导致产品性能下降。因此,开炼机的温控系统绝不仅是“加热到设定值”那么简单,其控温精度、响应速度和分区能力是至关重要的型号参数。
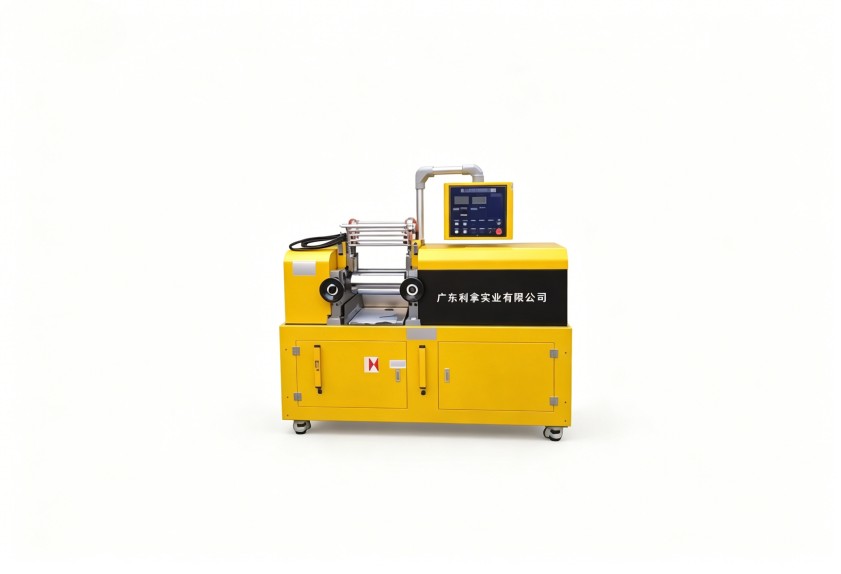
评估设备时,应关注温控系统的技术描述,而不仅仅是最高加热温度。一套精密的温控系统,能为工艺提供稳定、可靠的热环境,是生产高一致性产品的重要保障。荆州利拿地区的企业在应对严苛的客户标准时,对此应有更高要求。
填充系数是指一次投料体积与混炼室理论容积的比值。它是一个将设备硬件参数与具体工艺操作直接联系起来的桥梁,却常被简化为一个固定的经验值(如0.6-0.8)。事实上,最优填充系数并非固定值,它随物料特性、转子转速、工艺目标(分散优先还是排胶优先)而变化。
因此,一台优秀的开炼机,其型号参数中应提供基于不同物料特性(如松散密度、吸油值)的填充系数建议范围,并且设备动力系统和冷却能力需能支撑在该范围内高效工作。在工艺调试时,应在建议范围内,通过试验找到兼顾分散质量、生产效率和能耗的最优点。忽略这一参数的动态优化,也是导致部分工厂设备产能无法完全释放的原因之一。位于荆州利拿的生产基地,在制定标准作业程序时,应将此作为关键工艺参数予以监控和优化。
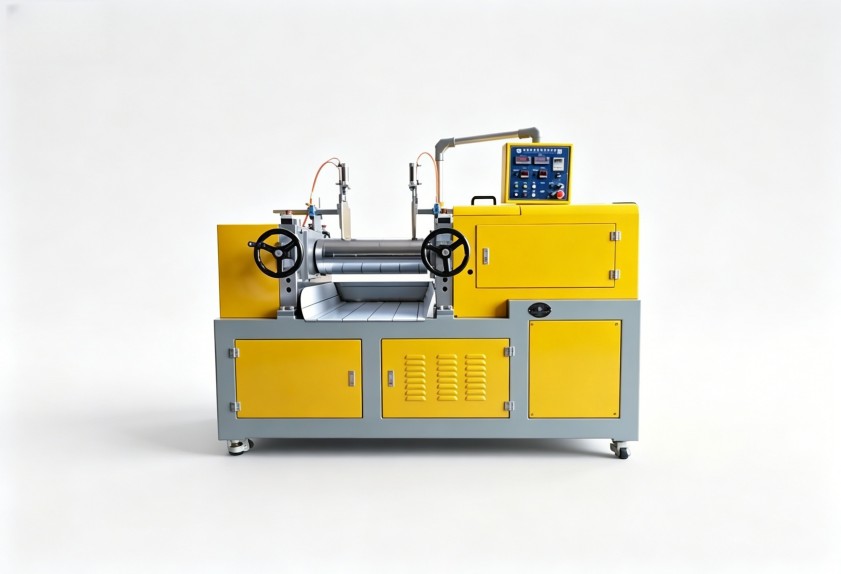
理解上述参数的内在联系后,您在设备选型或工艺优化时,思路应从“寻找一台标准的开炼机”转变为“构建一套适配自身工艺的混炼系统”。这需要您清晰定义自己的核心需求:主导产品配方体系是什么?对分散强度的具体要求如何?可接受的热历程窗口多大?目标单批产量与节拍是多少?
带着这些具体问题去审视设备参数,您将能提出更专业的技术询价,例如:“针对我们以PA6为基体、填充25%短玻纤的改性料,贵方XX型号开炼机所配备的啮合型转子,在确保纤维长度保留率的前提下,其建议的填充系数范围和对应的混炼周期是怎样的?温控系统如何保证在混炼高剪切生热阶段,辊面温度波动不超过±1.5°C?”
这种基于深度工艺协同的询问方式,不仅能帮助您筛选出真正有技术实力的供应商,也能引导双方共同探讨出更优的解决方案。对于配方特殊、工艺要求苛刻的场景,标准型号可能无法完全满足,此时便需要有能力进行非标定制的供应商介入,从转子设计、驱动配置到温控逻辑进行针对性调整。
如需结合您的具体塑料基材、填料特性、产能要求和生产工况评估开炼机型号参数的最佳匹配方案,可与利拿实业技术团队进一步沟通。

 18046916153
