捏合机运行轰鸣声不止?从转子设计到车间布局的系统性降噪策略
在轮胎胎面胶或高填充塑料母料的连续生产线上,捏合机持续的轰鸣声往往被视为“正常”的生产背景音。然而,当这种声音变得尖锐、沉闷或不规律时,它就不再仅仅是环境问题,而是设备健康与工艺稳定性的报警器。对于荆州利拿从事橡胶密封件或新能源材料混炼的企业而言,忽视捏合机噪音可能意味着轴承的加速磨损、齿轮寿命的急剧缩短,甚至引发批次物料混合不均的质量波动。本文将抛开笼统的“隔音罩”思维,从设备的核心构造与工艺适配性出发,系统性拆解噪音来源,并提供从源头治理到车间优化的多层次思路。
误区澄清:降噪不等于简单“加罩”
面对捏合机噪音,许多现场工程师的第一反应是加装隔音罩或进行厂房吸音改造。这种做法固然能一定程度改善车间环境,但属于“治标”,且可能带来新的问题:影响设备散热、妨碍日常点检与维护、无法阻止设备内部因异常产生的进一步损伤。真正的降噪应当始于对噪音源头的精准诊断,这通常涉及到转子系统、传动结构以及设备与物料的相互作用。一套行之有效的捏合机噪音解决方案,必须建立在对这些核心部件工作机理的深刻理解之上。
核心噪声源一:转子设计与啮合精度的决定性影响
捏合机的“捏合”动作,本质上是两根相向旋转的“Z”型或“Σ”型转子,以特定的间隙和速度比相互啮合、剪切、挤压物料的过程。这里的“间隙”与“啮合轮廓”是噪音控制的第一道关卡。
- 啮合间隙不当:间隙过小,在热胀冷缩或物料中混入硬质杂质时,转子可能发生直接接触或过度挤压,产生尖锐的金属摩擦或撞击声。间隙过大,则物料剪切力不足,部分胶料会“溜过”剪切区,导致设备负载波动,产生沉闷、不均匀的轰鸣。对于荆州利拿需要处理多种配方变体的工厂,选择支持精准间隙调整且具备高刚性锁紧机构的设备至关重要。
- 转子轮廓与材质:转子的几何形状(如棱数、螺旋角)决定了物料的流动路径与剪切效率。不合理的轮廓设计会导致物料流动不畅,在腔内形成“死区”并产生周期性的压力脉动,从而引发振动和噪声。此外,转子表面的硬化处理工艺(如堆焊耐磨层)若不平整或发生局部脱落,也会在运行中产生异响。因此,评估一台捏合机的“静音”潜力,必须审视其转子是否基于大量工艺数据优化设计,并采用高稳定性的制造与表面处理工艺。
核心噪声源二:传动系统的振动与动平衡
动力从电机传递到转子,需要经过减速机、齿轮箱或同步齿轮等传动环节。这里是机械振动和噪音的“放大器”。
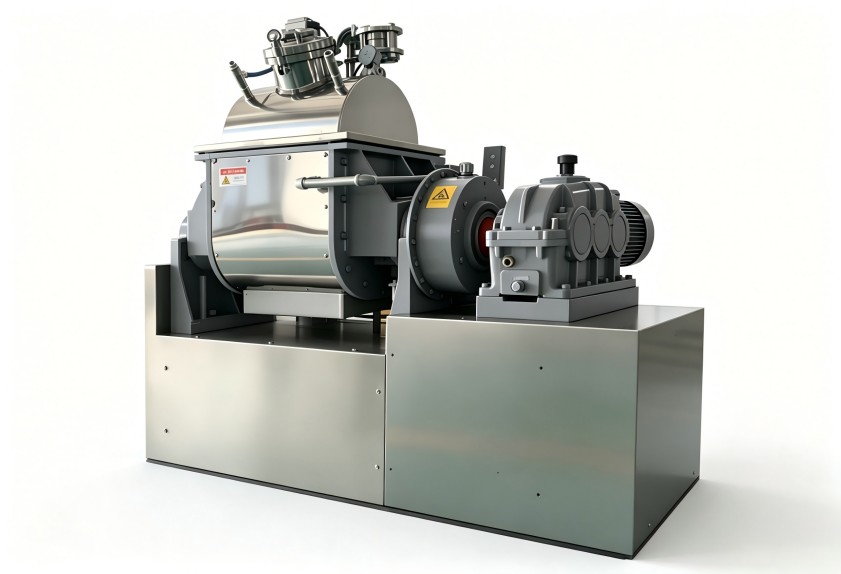
- 齿轮精度与润滑:作为核心传动件,齿轮的加工精度、热处理工艺及安装对中度直接决定了其运行平稳性。低精度齿轮在高速啮合时会产生明显的“啸叫”声。此外,润滑不足或润滑油品级不匹配,会导致齿面磨损加剧,噪音水平随运行时间快速上升。一套优秀的捏合机噪音解决方案,必然会包含对传动系统高精度制造与科学润滑管理的严格要求。
- 联轴器与电机底座:电机与减速机之间的联轴器若对中不良,或弹性体老化,会引入额外的径向振动。同样,电机、减速机底座的固定刚性不足,也会让局部振动传递到整个机架,放大噪声。在设备安装与定期维护时,对这些连接部位的检查与校准是不可忽视的环节。
从设备选型到车间管理的系统性应对
解决了设备本体的噪声源,还需要从更宏观的“人机料法环”角度进行系统优化,才能实现长效的安静生产。
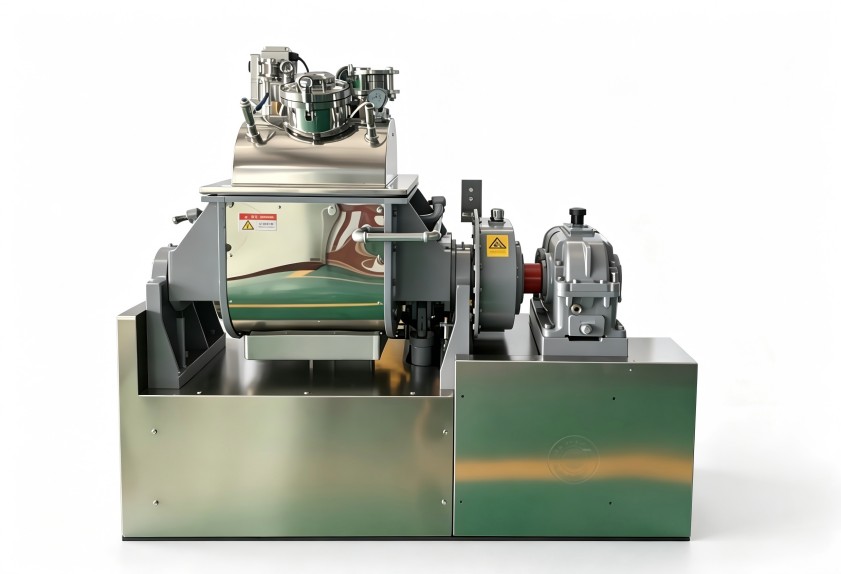
- 选型匹配:容积与驱动功率的科学配置:为追求单批产量而选用过大的设备容积,但填充系数长期不足,会导致转子在“半空载”状态下运行不稳定,产生晃动和噪声。反之,长期超载运行更是噪音和故障的根源。在荆州利拿进行设备选型时,必须基于真实物料特性、产能规划和工艺要求,计算合理的容积与电机驱动功率,确保设备在最佳负载区间运行。
- 工艺参数优化:加料顺序、转速设定、温度控制等工艺参数,同样影响运行噪音。例如,一次性投入所有粉体填料可能造成瞬间负载冲击和噪音陡增;分段投料则更为平稳。混炼末期适当降低转速,也有助于减少设备在高温高粘状态下的机械负荷与噪声。
- 车间布局与基础减振:捏合机应安装在坚固、独立的基础上,最好与厂房结构地基进行隔离(如使用减振垫),防止振动向建筑结构传递形成低频共鸣。设备周边避免存放易共振的杂物或管道,合理的车间布局能有效防止噪声的反射与叠加。
综上所述,捏合机的降噪是一项贯穿设备设计、制造、选型、安装、工艺与维护全流程的系统工程。它要求设备供应商不仅提供高质量的硬件,更需具备对下游工艺的深刻理解,才能从源头给出针对性方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
