橡胶密封件硫化产量上不去?或许应从设备配置与工艺参数找答案
许多橡胶密封件生产商在寻求“硫化机生产效率提升技巧”时,惯常的思路是缩短单个硫化周期或增加单次装模量。然而,对于O型圈、油封、垫片这类尺寸精密、胶料流动性要求高的产品,单纯追求速度常常导致飞边增多、尺寸超差、甚至内部硫化不均等次品问题,反而拉低了整体有效产出。效率提升不应是单一参数的极限施压,而是设备能力与工艺参数的精准匹配。本文将避开泛泛而谈,聚焦于橡胶密封件生产的特定场景,从设备配置、温控精度与参数协同三个常被忽视的角度,解析产量瓶颈的深层原因,并提供可操作的改善方向。
为什么你的硫化机“快不起来”?先看设备配置是否匹配
设备是工艺的载体,不匹配的设备配置是效率提升的先天瓶颈。对于密封件生产,以下几点配置尤为关键:
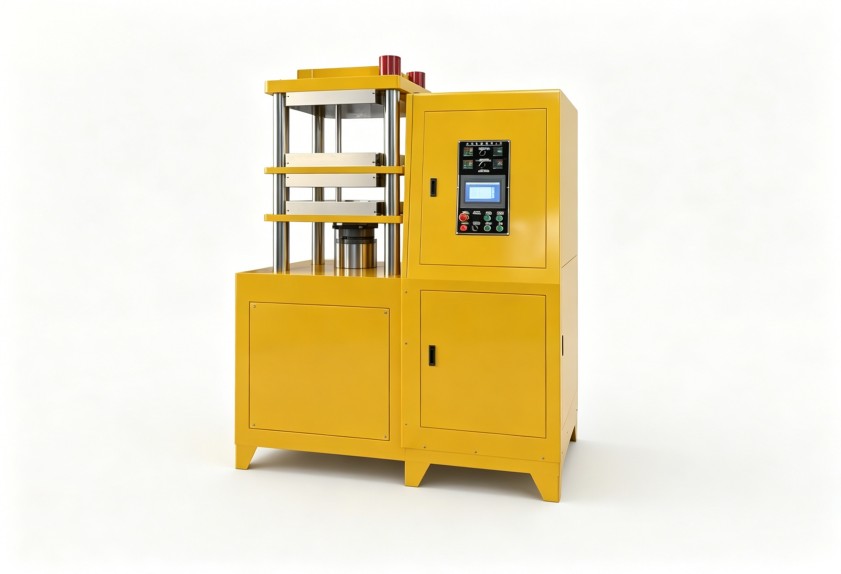
- 合模力与锁模精度:密封件模具通常型腔多、结构复杂,对合模力的均匀性要求极高。若合模力不足或锁模精度差,在高压注射或模压过程中易产生微小的“张嘴”现象,导致胶料溢出形成飞边。频繁的修边工序不仅增加人工,也变相延长了单件产品的处理时间。因此,评估硫化机效率时,不能仅看公称合模力,更需关注其在长期高压、高频次工作下的锁模稳定性。
- 模板尺寸与间距:这直接决定了模具设计与单次产能上限。使用多层模具是提升单次硫化件数的有效手段,但这要求硫化机具备足够的开模行程和层间间距。若设备模板尺寸过小或开距不足,可能迫使生产采用单层模具或减少型腔数量,从根本上限制了单周期产量。在荆州利拿等地的工厂规划时,预留足够的设备升级空间,或直接选用模板尺寸与行程更为宽裕的机型,能为未来扩产奠定基础。
- 液压或电动系统响应速度:快速开合模、快速注射或加压是缩短辅助时间的关键。老旧的液压系统可能存在响应延迟、保压不稳的问题,直接影响周期时间。现代高效硫化机通常配备更精密的伺服控制系统,确保动作既快速又平稳,减少无效等待时间。
温控精度:影响硫化效率与质量稳定的隐形之手
硫化本质是热化学反应,温度是驱动反应速率的核心变量。对于橡胶密封件,尤其是使用EPDM、硅橡胶、氟橡胶等对温度敏感胶料的场景,温控精度不佳是导致效率与质量矛盾的常见原因。
- 温度波动与硫化时间设定:为确保最冷点的胶料也能充分硫化,工程师往往被迫延长硫化时间以“照顾”温度偏低区域。如果硫化机热板或模具各点温度波动过大(例如超出±2℃),为保证最差情况下的产品质量,整体硫化时间就必须加长。提升温控系统的精度与均匀性,意味着可以更安全地采用接近理论最优的硫化时间,直接压缩生产周期。
- 升温速率与能源效率:快速达到并稳定在设定硫化温度,能减少预热阶段的能耗与时间浪费。高效的加热系统(如优化加热管布局、采用分区控温)不仅升温快,还能在连续生产中维持温度稳定,避免因温度恢复慢而延长周期。这一点对于荆州利拿这样能源成本较高的区域,其降本增效的意义更为显著。
- 不同胶料的温度窗口:每种橡胶都有其最佳的硫化温度范围。超出此范围,可能导致焦烧(温度过高)或欠硫(温度过低)。精确的温控允许生产在更接近上限的安全温度下进行,从而加速硫化反应,而不必担心局部过热导致废品。
工艺参数协同:从“单点优化”到“系统匹配”
生产效率的提升,最终要落实到一组协同运作的工艺参数上。仅调整硫化时间或温度往往事倍功半,需系统考虑以下关联:
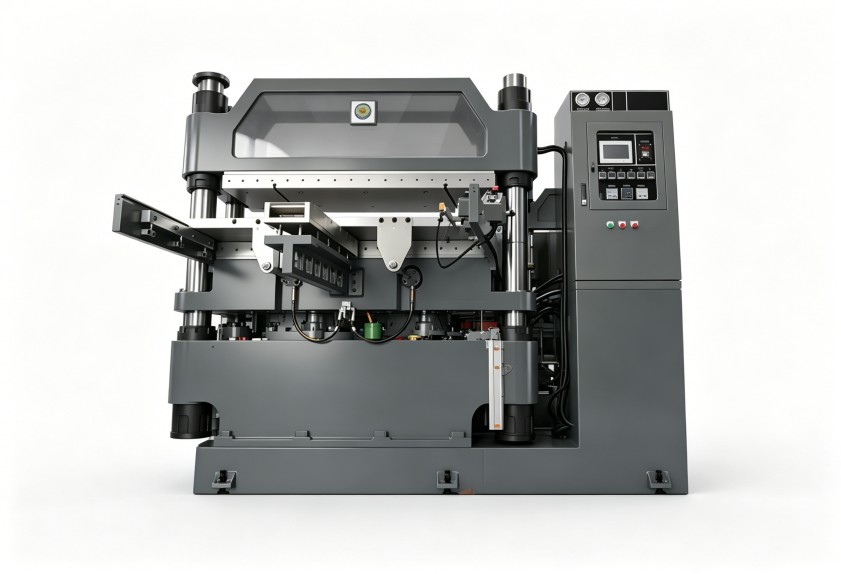
- 胶料配方与硫化特性的匹配:不同配方的胶料,其焦烧时间、正硫化时间不同。效率提升的前提是充分掌握所用胶料的硫化仪曲线(如T90),以此为基础设定时间与温度,而不是沿用上一批次或另一种胶料的“经验值”。
- 注射/充模速度与压力的平衡:对于注压式硫化,过快的注射速度可能导致裹气、流痕;过慢则可能引起胶料早期硫化。需要根据胶料门尼粘度、模具流道设计,找到能快速充满型腔又不产生质量缺陷的最佳注射曲线。这与设备提供的压力与流量控制的精细程度直接相关。
- 排气次数与保压压力的设定:密封件模具型腔复杂,充分的排气是避免气泡缺陷的关键。但过多的排气次数会延长周期。优化排气时序与次数,并结合足够的保压压力以补偿胶料冷却收缩,能在保证质量的前提下,尽可能精简操作步骤。
- 冷却与脱模环节的优化:高效的硫化周期也包含冷却脱模时间。优化冷却水道设计、使用脱模剂或改进顶出系统,可以缩短制品在模具内的滞留时间,加快模具准备进入下一个循环。在荆州利拿这样的产业聚集区,专业的技术服务团队能帮助客户现场诊断并优化这些细节。
面向特定密封件场景的效率提升侧重点
理解了通用原则后,还需针对不同密封件类型细化策略:
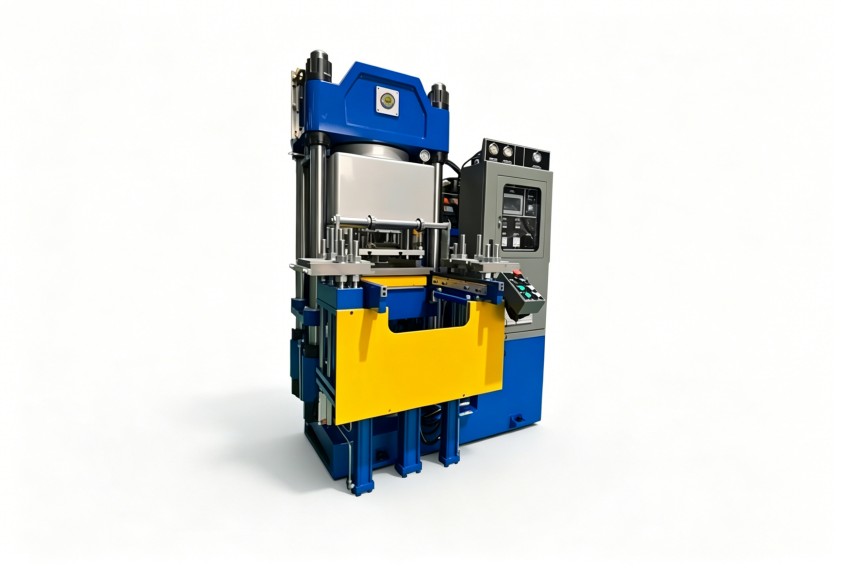
- 薄壁小型密封件(如小O型圈):生产难点在于飞边控制和高频次操作。重点应放在高锁模精度、快速开合模以及自动化取件系统的应用上,以减少人工干预时间,实现高速连续生产。
- 大型或异形密封件(如大型油封、异形垫片):难点在于胶料填充均匀和内部硫化一致。需要重点关注硫化机的注射压力与流量是否足够、热板温度均匀性是否良好。有时,选用更大一个规格的设备以确保充足的工艺余量,比在极限状态下运行小设备更有效率也更稳定。
- 多材质/多硬度密封件共线生产:频繁更换胶料和工艺参数会导致效率损失。此时,设备的参数存储与调用功能、温控系统的响应速度就成为关键。能够快速切换并稳定到新工艺设定的设备,能显著减少换产带来的停机时间。
从评估到行动:如何规划你的效率提升路径
提升硫化机生产效率是一个系统工程,而非一次性的调试。建议遵循以下路径:
- 现状诊断:详细记录当前生产瓶颈——是硫化时间长、辅助时间长,还是合格率低导致返工?测量并记录关键设备参数(如各点实际温度、开合模时间、周期时间分解)。
- 锁定主因:结合上文提到的设备、温控、工艺维度,分析瓶颈产生的主要原因。是设备能力不足,还是工艺参数未优化?
- 制定改善方案:对于设备能力问题,评估改造或更新的可行性与经济性;对于工艺问题,在现有设备框架下进行参数优化实验。这一过程在荆州利拿等地可以得到本地化技术团队的支持,通过现场测试获得更贴合实际的方案。
- 持续监控与迭代:任何改动后,都需要监测关键质量指标(尺寸、物理性能)是否稳定。效率提升必须以质量稳定为前提,并形成标准化作业指导。
追求硫化机生产效率的提升,本质是追求在稳定质量下的最高产出。这要求我们将视线从单一的“时间”指标上移开,综合审视设备配置的匹配度、温控系统的精确性以及工艺参数的系统协同。对于橡胶密封件这类精度要求高的产品,精细化、定制化的思路往往比通用化的“技巧”更有效。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
